
Dịch Vụ Thi Công, Gia công cơ khí theo yêu cầu
Gia Công Đột Dập Kim Loại TP.HCM & Chế Tạo Khuôn Dập Theo Yêu Cầu
Th8
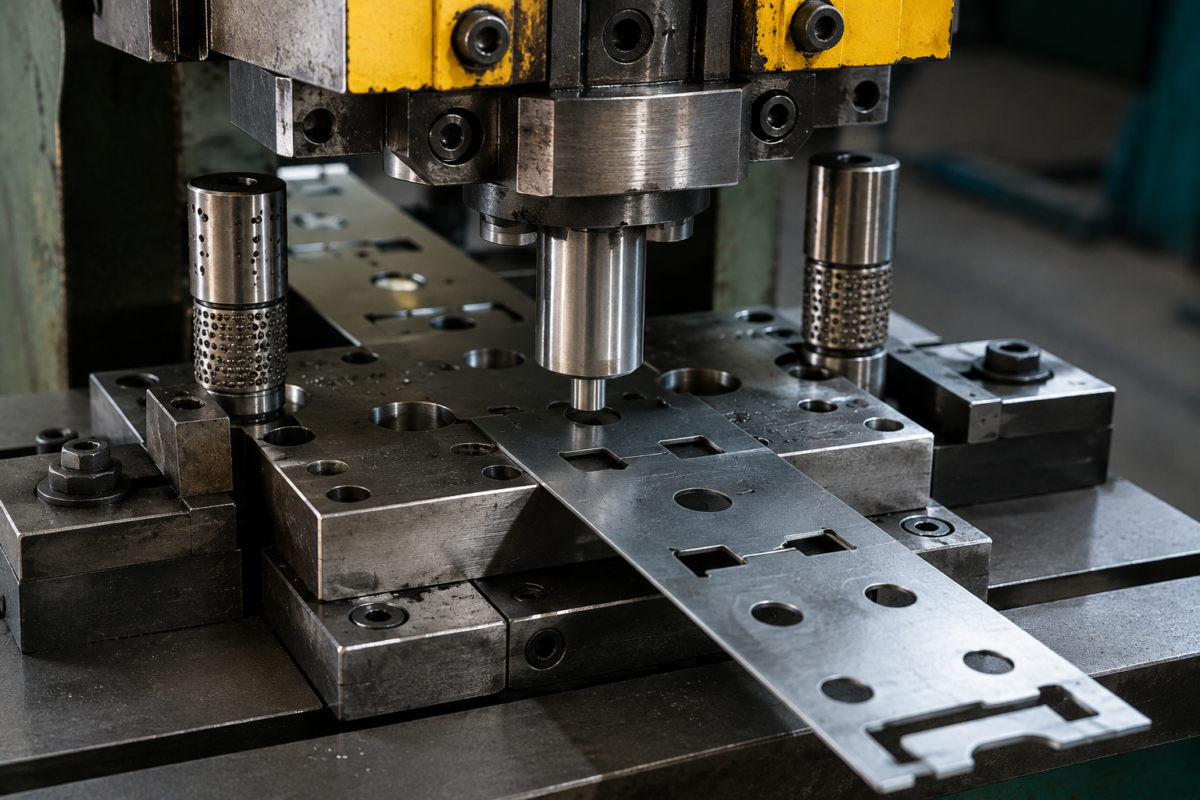
Gia công đột dập kim loại TP.HCM là giải pháp sản xuất chi tiết kim loại theo bản vẽ với khả năng đáp ứng từ đơn hàng mẫu đến sản xuất số lượng lớn. Kết hợp chế tạo khuôn dập phù hợp giúp kiểm soát kích thước, hình dạng, độ đồng đều và tối ưu năng suất sản xuất. Bài viết sẽ giới thiệu các hạng mục đột dập, quy trình chế tạo khuôn và những yếu tố ảnh hưởng đến báo giá gia công theo yêu cầu.
Gia Công Đột Dập Kim Loại Đáp Ứng Những Nhu Cầu Sản Xuất Nào?

Gia công đột dập kim loại là phương pháp sử dụng máy ép kết hợp khuôn để cắt, đột lỗ, uốn, dập nổi hoặc tạo hình kim loại tấm thành chi tiết theo yêu cầu. Công nghệ này phù hợp từ các chi tiết đơn giản chỉ cần một vài nguyên công đến sản phẩm phải thực hiện nhiều bước tạo hình liên tiếp. Đặc biệt với đơn hàng có số lượng lớn và quy cách lặp lại, việc sử dụng khuôn dập kim loại giúp rút ngắn chu kỳ sản xuất, duy trì tính đồng đều giữa các sản phẩm và giảm số thao tác riêng lẻ trên từng chi tiết.
Đột lỗ và tạo hình kim loại tấm
Đột lỗ là một trong những ứng dụng phổ biến của gia công đột dập kim loại tấm. Chày tác động lên vật liệu và ép phần cần loại bỏ qua cối, từ đó tạo lỗ hoặc biên dạng theo thiết kế. Tùy cấu tạo khuôn, có thể thực hiện:
- Đột lỗ tròn.
- Đột lỗ vuông, chữ nhật.
- Đột khe dài.
- Đột nhiều lỗ cùng lúc.
- Cắt biên dạng.
- Tạo tai, gờ hoặc mép.
- Dập gân tăng cứng.
- Uốn và tạo hình cục bộ.
Vị trí lỗ cần được xác định theo chuẩn trên bản vẽ để bảo đảm khoảng cách tâm, khoảng cách tới mép và quan hệ với những đặc tính khác của chi tiết. Đối với sản phẩm vừa đột vừa tạo hình, cần xác định trình tự nguyên công phù hợp nhằm hạn chế trường hợp biến dạng ở bước sau làm thay đổi vị trí hoặc hình dạng của lỗ đã gia công trước đó.
Dập định hình chi tiết theo biên dạng
Ngoài tạo lỗ, công nghệ dập còn được sử dụng để biến phôi phẳng thành những chi tiết có biên dạng nổi, lõm, cong, gân hoặc hình dạng không gian. Các ứng dụng có thể gồm: Dập gân → Dập nổi/lõm → Dập vuốt → Tạo bậc → Tạo vành → Uốn mép → Tạo hình theo khuôn. Khi thiết kế quá trình dập định hình cần xem xét đặc tính vật liệu, chiều dày, bán kính chuyển tiếp và mức độ biến dạng tại từng khu vực. Nếu hình dạng thay đổi quá lớn trong một bước, vật liệu có thể xuất hiện nhăn, nứt hoặc biến dạng ngoài vùng mong muốn. Khi đó, chi tiết có thể cần chia thành nhiều nguyên công thay vì cố tạo hình hoàn chỉnh trong một lần dập. Khuôn cũng cần được thiết kế dựa trên hình dạng thành phẩm và khả năng tháo sản phẩm sau mỗi chu kỳ.
Dập chi tiết đơn giản đến nhiều nguyên công
Không phải sản phẩm đột dập nào cũng cần một hệ khuôn phức tạp. Phương án sản xuất được lựa chọn dựa trên hình dạng, số lượng và yêu cầu kỹ thuật của chi tiết. Với sản phẩm đơn giản, quy trình có thể chỉ gồm: Cắt phôi → Đột lỗ → Uốn/tạo hình → Kiểm tra. Trong khi đó, một chi tiết phức tạp có thể phải trải qua: Cắt biên → Đột lỗ → Tạo hình sơ bộ → Uốn → Dập gân → Tạo hình hoàn thiện → Cắt phần thừa → Kiểm tra. Các nguyên công có thể được thực hiện trên nhiều bộ khuôn riêng hoặc tích hợp vào một hệ thống khuôn phù hợp với sản lượng. Khi xây dựng quy trình cần đặc biệt quan tâm đến chuẩn định vị giữa các bước. Nếu phôi không được định vị ổn định, sai lệch ở nguyên công đầu có thể tiếp tục ảnh hưởng đến lỗ, cạnh và biên dạng ở những bước sau.
Sản xuất số lượng lớn bằng khuôn dập
Một lợi thế quan trọng của gia công dập kim loại bằng khuôn là khả năng sản xuất số lượng lớn đối với những sản phẩm có cùng quy cách. Sau khi khuôn được thiết kế, chế tạo, lắp thử và hiệu chỉnh, quá trình sản xuất có thể lặp lại theo chu kỳ: Cấp phôi → Định vị → Dập → Đẩy sản phẩm/phế → Lặp lại chu kỳ. Với sản lượng lớn, có thể cân nhắc khuôn dập liên hoàn (progressive die). Dải vật liệu được đưa lần lượt qua nhiều trạm, mỗi trạm thực hiện một hoặc một số công đoạn trước khi sản phẩm được hoàn thiện. Giải pháp khuôn phù hợp có thể mang lại:
| Yếu tố | Lợi ích trong sản xuất |
| Chu kỳ dập | Rút ngắn thời gian cho mỗi chi tiết |
| Định vị bằng khuôn | Tăng tính lặp lại |
| Nhiều nguyên công tích hợp | Giảm thao tác chuyển phôi |
| Sản xuất liên tục | Phù hợp sản lượng lớn |
| Kích thước ổn định | Thuận lợi cho lắp ráp hàng loạt |
| Tự động cấp liệu | Tăng năng suất khi thiết bị phù hợp |
Tuy nhiên, khuôn càng phức tạp thì chi phí thiết kế và chế tạo ban đầu càng cao. Vì vậy, trước khi lựa chọn khuôn đơn, khuôn nhiều công đoạn hay khuôn liên hoàn cần cân đối giữa sản lượng dự kiến, độ phức tạp sản phẩm, yêu cầu dung sai và chi phí đầu tư khuôn.
Gia công theo bản vẽ và mẫu sản phẩm
Gia công đột dập kim loại theo yêu cầu có thể triển khai từ bản vẽ kỹ thuật hoặc mẫu sản phẩm cần chế tạo. Nếu có bản vẽ, khách hàng nên cung cấp đầy đủ:
- Bản vẽ CAD 2D/3D.
- Mác vật liệu.
- Chiều dày.
- Kích thước tổng thể.
- Vị trí và kích thước lỗ.
- Biên dạng cần dập.
- Bán kính uốn.
- Dung sai quan trọng.
- Yêu cầu bề mặt.
- Số lượng dự kiến.
Đối với sản phẩm mẫu chưa có bản vẽ, cần đo và xây dựng lại dữ liệu kỹ thuật trước khi thiết kế khuôn. Những kích thước liên quan đến lắp ghép cần được xác nhận rõ thay vì chỉ sao chép hình dạng bên ngoài của mẫu.
Gia Công Dập Inox Tấm Theo Kích Thước Và Hình Dạng Yêu Cầu
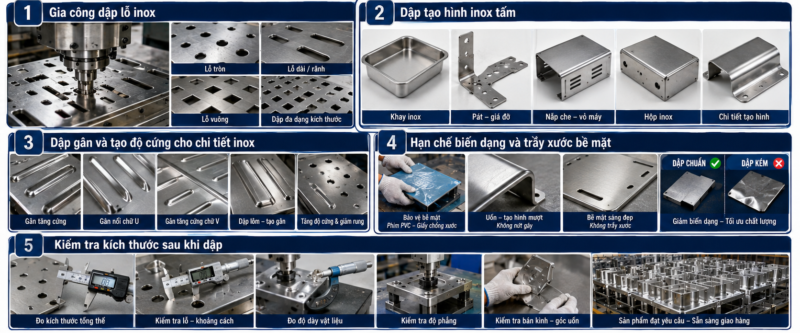
Gia công dập inox tấm là phương pháp sử dụng máy dập kết hợp chày, cối hoặc khuôn chuyên dụng để đột lỗ, tạo gân, uốn và định hình inox theo kích thước sản phẩm. Phương pháp này phù hợp với các chi tiết cần tính lặp lại cao, đặc biệt khi sản xuất theo lô hoặc hàng loạt. Do inox có đặc tính cơ học và yêu cầu ngoại quan khác với thép thông thường, quá trình dập cần kiểm soát đồng thời vật liệu, chiều dày, khuôn, lực dập, bán kính tạo hình và tình trạng bề mặt để hạn chế nứt, cong vênh hoặc trầy xước thành phẩm.
Gia công dập lỗ inox
Gia công dập lỗ inox được sử dụng để tạo các lỗ và khe theo bản vẽ trên inox tấm. Tùy cấu tạo khuôn, một chu kỳ có thể tạo một hoặc nhiều vị trí trên cùng chi tiết. Các dạng thường gặp gồm:
- Lỗ tròn.
- Lỗ vuông và chữ nhật.
- Lỗ oval.
- Khe dài.
- Cụm nhiều lỗ.
- Lỗ có biên dạng đặc biệt.
- Các vị trí phục vụ bắt bulông, vít hoặc phụ kiện.
Khi thiết kế khuôn cần xác định chính xác kích thước chày – cối và khe hở cắt phù hợp với loại inox và chiều dày tấm. Khe hở không phù hợp có thể làm tăng ba via, biến dạng mép hoặc ảnh hưởng chất lượng lỗ. Với các lỗ nằm gần mép hoặc gần khu vực sẽ tiếp tục tạo hình, cần tính đến khả năng biến dạng ở nguyên công tiếp theo. Sau đột nên kiểm tra đường kính/kích thước lỗ, khoảng cách tâm, vị trí so với chuẩn và tình trạng ba via.
Dập tạo hình inox tấm
Ngoài đột lỗ, dập tạo hình inox tấm cho phép tạo ra các biên dạng nổi, lõm, cong hoặc hình học không gian theo thiết kế sản phẩm. Tùy chi tiết, các nguyên công có thể bao gồm: Dập nổi → Dập lõm → Tạo bậc → Tạo vành → Uốn mép → Dập vuốt → Định hình theo khuôn. Khả năng tạo hình phụ thuộc vào nhiều yếu tố như mác inox, chiều dày, hình dạng chi tiết, bán kính chuyển tiếp và mức biến dạng yêu cầu. Với biên dạng sâu hoặc phức tạp, không phải lúc nào cũng có thể tạo thành sản phẩm chỉ trong một lần dập. Quy trình có thể cần chia thành nhiều bước: Tạo hình sơ bộ → Dập trung gian → Hiệu chỉnh → Dập hoàn thiện. Việc chia nguyên công hợp lý giúp kiểm soát dòng chảy vật liệu và giảm nguy cơ nứt, nhăn hoặc biến dạng ngoài vùng thiết kế.
Dập gân và tạo độ cứng cho chi tiết inox
Dập gân là giải pháp tạo các phần nổi hoặc lõm trên bề mặt nhằm tăng độ cứng hình học của chi tiết mà không nhất thiết phải tăng toàn bộ chiều dày tấm. Gân có thể được thiết kế dưới nhiều dạng như:
- Gân thẳng.
- Gân chữ X.
- Gân bao quanh.
- Gân dọc theo chiều dài.
- Gân cục bộ tại vùng chịu tải.
- Biên dạng tăng cứng theo thiết kế riêng.
Giải pháp này thường được sử dụng cho panel inox, vỏ thiết bị, khay, nắp, tấm bao che và nhiều chi tiết kim loại tấm. Khi thiết kế gân cần xem xét chiều cao, chiều rộng và bán kính chuyển tiếp. Gân quá sâu hoặc góc chuyển tiếp quá gắt có thể làm vật liệu bị kéo căng mạnh và tăng nguy cơ nứt. Đối với sản phẩm có nhiều gân, cũng cần kiểm tra thứ tự tạo hình để hạn chế cong vênh toàn bộ tấm.
Hạn chế biến dạng và trầy xước bề mặt
Đối với gia công dập inox, bề mặt là yếu tố đặc biệt quan trọng, nhất là với inox Hairline, No.4, inox bóng hoặc những chi tiết được sử dụng làm mặt ngoại quan. Vết xước có thể phát sinh do: Bề mặt khuôn không sạch → Mạt kim loại → Ma sát khi tạo hình → Kéo lê phôi → Film bảo vệ bị hỏng → Chi tiết va chạm trong quá trình xếp chồng. Trước khi sản xuất cần kiểm tra tình trạng chày, cối và khuôn. Những bề mặt tiếp xúc trực tiếp với inox cần được giữ sạch, không có ba via hoặc dị vật có thể tạo dấu lên sản phẩm. Nếu vật liệu có film bảo vệ và film phù hợp với công đoạn dập, cần có phương án giữ hoặc loại bỏ film tại đúng thời điểm. Với inox xước còn phải kiểm soát hướng vân trên phôi. Các chi tiết thuộc cùng một cụm sản phẩm nên được bố trí thống nhất hướng bề mặt theo yêu cầu thiết kế. Đối với biến dạng hình học, cần kiểm soát từ thiết kế khuôn, vị trí giữ phôi, trình tự nguyên công đến mức độ tạo hình tại mỗi bước. Không nên chỉ sửa cong vênh ở công đoạn cuối nếu nguyên nhân bắt nguồn từ quá trình phân bố biến dạng trong khuôn.
Kiểm tra kích thước sau khi dập
Sau khi hoàn thành, chi tiết cần được đo kiểm và đối chiếu trực tiếp với bản vẽ kỹ thuật hoặc mẫu đã được phê duyệt. Các thông số cần kiểm tra tùy sản phẩm có thể gồm:
| Hạng mục | Nội dung kiểm tra |
| Kích thước tổng thể | Dài, rộng, cao theo bản vẽ |
| Kích thước lỗ | Đường kính hoặc biên dạng |
| Vị trí lỗ | Khoảng cách tâm và khoảng cách tới chuẩn |
| Biên dạng dập | Đúng hình dạng thiết kế |
| Chiều cao gân | Đạt kích thước yêu cầu |
| Bán kính | Kiểm tra tại vùng tạo hình quan trọng |
| Độ phẳng | Phát hiện cong, vênh |
| Ba via | Kiểm tra tại mép cắt và lỗ |
| Bề mặt inox | Kiểm tra xước, móp và dấu khuôn |
| Khả năng lắp ghép | Thử lắp khi có yêu cầu |
Đối với sản xuất hàng loạt, cần ưu tiên kiểm tra sản phẩm đầu tiên trước khi chạy toàn bộ số lượng. Nếu phát hiện kích thước hoặc biên dạng chưa đạt, khuôn và thông số máy cần được hiệu chỉnh rồi dập thử lại. Sau khi mẫu đầu tiên đạt yêu cầu, vẫn nên kiểm tra định kỳ trong quá trình sản xuất để phát hiện biến động do vật liệu, khuôn hoặc thiết bị.
Gia Công Dập Thép Tấm Dày Cần Kiểm Soát Những Yếu Tố Gì?
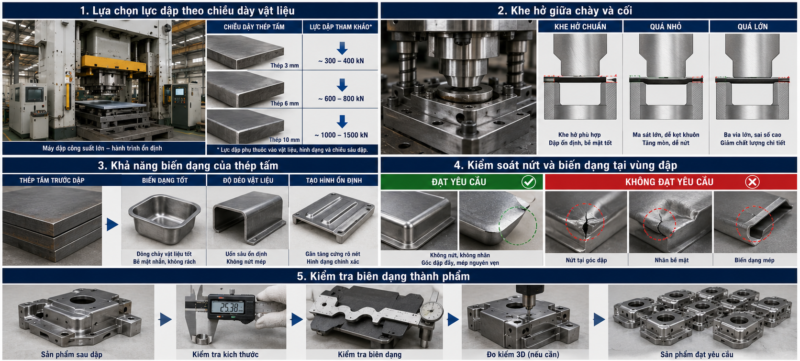
Gia công dập thép tấm dày đòi hỏi kiểm soát chặt hơn về lực dập, kết cấu khuôn, khe hở chày – cối và khả năng biến dạng của vật liệu. Khi chiều dày tăng, lực tác dụng lên khuôn và máy cũng tăng, đồng thời nguy cơ xuất hiện ba via lớn, nứt mép, biến dạng cục bộ hoặc sai biên dạng có thể cao hơn nếu thông số công nghệ không phù hợp. Do đó, trước khi sản xuất cần căn cứ vào mác thép, chiều dày thực tế, hình dạng chi tiết, chiều dài đường cắt/dập và yêu cầu thành phẩm để lựa chọn máy, khuôn và quy trình phù hợp.
Lựa chọn lực dập theo chiều dày vật liệu
Lực dập cần được xác định dựa trên loại nguyên công. Đột cắt, dập tạo hình, uốn hay dập vuốt sẽ có yêu cầu lực khác nhau. Đối với nguyên công đột cắt, lực cần thiết chịu ảnh hưởng chủ yếu bởi: Chiều dày tấm + chu vi đường cắt + độ bền cắt của vật liệu. Có thể biểu diễn nguyên lý tính lực cắt: F ≈ L × t × τ Trong đó:
- F: lực cắt cần thiết.
- L: tổng chiều dài hoặc chu vi đường cắt.
- t: chiều dày thép.
- τ: độ bền cắt của vật liệu.
Ví dụ, cùng một loại thép và cùng hình dạng lỗ, khi chiều dày tăng thì lực cần thiết cũng tăng đáng kể. Khi lựa chọn máy dập không nên chỉ xem lực danh nghĩa của máy. Cần kiểm tra thêm khả năng chịu tải của khuôn, vị trí tác dụng lực, hành trình, kích thước bàn máy và đặc tính tải của thiết bị. Đối với chi tiết lớn có nhiều vị trí đột đồng thời, có thể cần xem xét phân chia nguyên công để tránh tải tức thời quá lớn.
Khe hở giữa chày và cối
Khe hở chày – cối (clearance) là thông số quan trọng khi đột hoặc cắt thép tấm dày. Khe hở cần được lựa chọn theo vật liệu, chiều dày và yêu cầu chất lượng mép cắt. Nếu khe hở quá nhỏ có thể:
- Làm lực dập tăng.
- Tăng tải lên chày và cối.
- Gia tăng nguy cơ mòn hoặc hư hỏng dụng cụ.
- Ảnh hưởng quá trình thoát phế.
Ngược lại, khe hở quá lớn có thể làm:
- Ba via tăng.
- Mép cắt kém chính xác.
- Biến dạng quanh lỗ.
- Chất lượng bề mặt cắt giảm.
Vì vậy, không nên áp dụng một giá trị khe hở cố định cho tất cả các loại thép tấm. Khi sản xuất hàng loạt, tình trạng mòn của chày và cối cũng cần được kiểm tra vì khe hở làm việc thực tế có thể thay đổi theo thời gian.
Khả năng biến dạng của thép tấm
Nếu nguyên công không chỉ đột cắt mà còn dập nổi, tạo gân, uốn hoặc định hình, khả năng biến dạng dẻo của thép trở thành yếu tố quan trọng. Cần xem xét:
- Mác thép.
- Chiều dày.
- Giới hạn chảy.
- Độ bền kéo.
- Độ giãn dài.
- Hướng cán.
- Bán kính tại vùng tạo hình.
- Mức độ biến dạng của từng nguyên công.
Thép tấm dày không đồng nghĩa với việc có thể chịu mọi mức tạo hình chỉ vì tiết diện lớn hơn. Khả năng dập còn phụ thuộc trực tiếp vào cơ tính của từng loại thép. Với chi tiết có biên dạng sâu hoặc thay đổi hình học lớn, có thể cần chia quá trình thành nhiều bước: Tạo hình sơ bộ → Dập trung gian → Hiệu chỉnh → Dập hoàn thiện. Việc chia nguyên công giúp kiểm soát dòng vật liệu và giảm nguy cơ tập trung biến dạng quá mức tại một khu vực.
Kiểm soát nứt và biến dạng tại vùng dập
Nứt thường xuất hiện tại những khu vực vật liệu chịu kéo lớn trong quá trình tạo hình. Ngoài nứt, thép tấm còn có thể gặp nhăn, cong, vênh, phình hoặc biến dạng mép. Các nguyên nhân cần kiểm tra gồm: Bán kính quá nhỏ → Biến dạng quá lớn → Vật liệu không phù hợp → Hướng cán bất lợi → Khuôn chưa phù hợp → Phân bố lực không đều. Đối với đột lỗ, cần đặc biệt chú ý những lỗ nằm quá gần mép hoặc gần nhau. Vùng vật liệu còn lại không đủ có thể bị kéo lệch hoặc biến dạng trong quá trình dập. Đối với dập tạo hình, các vùng chuyển tiếp không nên thay đổi hình học quá đột ngột nếu đặc tính vật liệu không cho phép. Sau khi dập thử cần quan sát kỹ:
- Mép lỗ.
- Góc của biên dạng.
- Bán kính chuyển tiếp.
- Khu vực chịu kéo.
- Vùng tiếp xúc với khuôn.
- Bề mặt xung quanh chi tiết dập.
Nếu mẫu đầu tiên xuất hiện nứt hoặc biến dạng bất thường, cần xác định nguyên nhân và điều chỉnh khuôn hoặc phương án công nghệ trước khi sản xuất hàng loạt.
Kiểm tra biên dạng thành phẩm
Sau gia công dập thép tấm dày, việc kiểm tra không nên chỉ dừng ở chiều dài và chiều rộng tổng thể. Cần đối chiếu toàn bộ biên dạng với bản vẽ kỹ thuật. Các hạng mục kiểm tra có thể gồm:
| Hạng mục | Nội dung kiểm tra |
| Kích thước tổng thể | Dài, rộng, cao |
| Kích thước lỗ | Đường kính hoặc hình dạng |
| Vị trí lỗ | Tọa độ và khoảng cách tâm |
| Biên dạng dập | So sánh với bản vẽ |
| Chiều cao tạo hình | Kiểm tra gân, bậc hoặc phần nổi |
| Bán kính | Kiểm tra vùng chuyển tiếp |
| Ba via | Đánh giá mép sau đột cắt |
| Độ phẳng | Phát hiện cong và vênh |
| Vùng dập | Kiểm tra nứt, nhăn và biến dạng |
| Kích thước lắp ghép | Xác nhận với chi tiết liên quan |
Với sản phẩm có biên dạng phức tạp, có thể sử dụng dưỡng kiểm, thước đo, thiết bị đo tọa độ hoặc phương pháp đo phù hợp với dung sai yêu cầu.
Các Chi Tiết Đột Dập Kim Loại Được Gia Công Phổ Biến
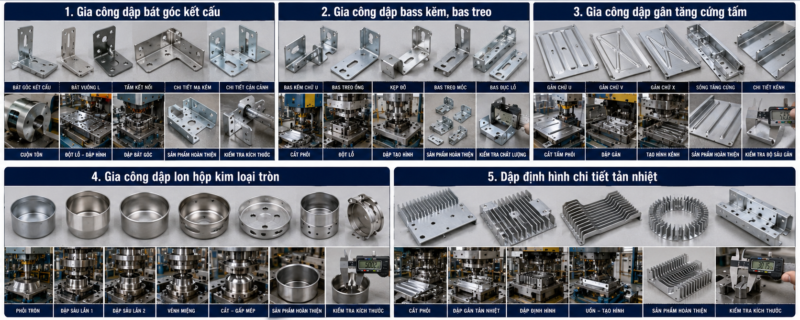
Các chi tiết đột dập kim loại được sử dụng rộng rãi trong kết cấu thép, cơ khí dân dụng, thiết bị công nghiệp, hệ thống treo đỡ, vỏ hộp và nhiều sản phẩm kim loại tấm. Tùy hình dạng sản phẩm, quá trình sản xuất có thể kết hợp nhiều nguyên công như cắt phôi, đột lỗ, dập gân, uốn, dập vuốt và định hình bằng khuôn. Những sản phẩm có quy cách lặp lại và số lượng lớn đặc biệt phù hợp với phương pháp đột dập vì khuôn giúp duy trì vị trí lỗ, biên dạng và kích thước tương đối đồng đều giữa các chi tiết.
Gia công dập bát góc kết cấu
Gia công dập bát góc kết cấu thường được áp dụng để sản xuất các chi tiết liên kết bằng thép tấm dùng trong khung, giá đỡ và các cụm kết cấu cơ khí. Tùy thiết kế, bát góc có thể có dạng chữ L, tam giác hoặc biên dạng riêng. Quy trình có thể gồm: Cắt phôi → Đột lỗ → Dập/uốn tạo góc → Hiệu chỉnh → Phá ba via → Kiểm tra. Các thông số cần kiểm soát gồm:
- Chiều dài và chiều rộng bát.
- Chiều dày thép.
- Góc tạo hình.
- Kích thước và vị trí lỗ.
- Khoảng cách tâm lỗ.
- Khoảng cách từ lỗ đến mép.
- Độ phẳng của các mặt liên kết.
Đối với bát sử dụng bulông, vị trí lỗ cần được kiểm soát theo chuẩn trên bản vẽ để bảo đảm khả năng lắp ghép với các cấu kiện liên quan. Nếu bát góc cần mạ kẽm sau gia công, kích thước lỗ và bề mặt lắp ghép cũng cần được xem xét phù hợp với yêu cầu lớp phủ.
Gia công dập bass kẽm, bas treo
Gia công dập bass kẽm, bas treo đáp ứng nhu cầu sản xuất các chi tiết dùng để treo, giữ, liên kết hoặc cố định những bộ phận khác trong hệ thống. Tùy ứng dụng, bass có thể được sản xuất từ thép mạ sẵn hoặc thép tấm sau đó xử lý bề mặt. Biên dạng sản phẩm có thể gồm lỗ tròn, lỗ oval, khe điều chỉnh, tai móc, cạnh gấp và các vị trí tăng cứng. Một quy trình sản xuất điển hình: Xả/cắt phôi → Đột lỗ và khe → Cắt biên dạng → Uốn hoặc dập tạo hình → Kiểm tra → Xử lý bề mặt nếu yêu cầu. Với sản phẩm có số lượng lớn, khuôn có thể tích hợp nhiều nguyên công để giảm số lần thao tác riêng lẻ. Khi kiểm tra bass treo cần chú ý vị trí lỗ, chiều dài cạnh, góc uốn và hình dạng phần móc hoặc tai liên kết, bởi đây thường là những vị trí ảnh hưởng trực tiếp đến quá trình lắp đặt.
Gia công dập gân tăng cứng tấm
Gia công dập gân tăng cứng tấm tạo ra các biên dạng nổi hoặc lõm trên bề mặt nhằm tăng độ cứng hình học cho chi tiết mà không nhất thiết phải tăng toàn bộ chiều dày vật liệu. Gân có thể được bố trí theo nhiều dạng:
- Gân thẳng.
- Gân chữ X.
- Gân dọc.
- Gân ngang.
- Gân bao quanh.
- Gân cục bộ tại vùng cần tăng độ cứng.
- Biên dạng gân riêng theo bản vẽ.
Phương pháp này thường được áp dụng cho panel, tấm bao che, nắp, khay, vỏ thiết bị và các chi tiết kim loại tấm có diện tích tương đối lớn. Khi thiết kế khuôn cần kiểm soát chiều rộng gân, chiều cao, bán kính chuyển tiếp và vị trí gân. Nếu gân quá sâu hoặc vùng chuyển tiếp quá gắt so với khả năng biến dạng của vật liệu, sản phẩm có thể bị nứt hoặc cong vênh. Sau dập cần kiểm tra cả chiều cao gân và độ phẳng tổng thể của tấm.
Gia công dập lon hộp kim loại tròn
Gia công dập lon hộp kim loại tròn thường sử dụng nguyên lý dập vuốt để chuyển phôi tấm thành chi tiết dạng cốc, lon, nắp hoặc vỏ tròn. Quá trình tạo hình có thể gồm: Cắt phôi tròn → Dập vuốt lần đầu → Dập vuốt tiếp theo nếu cần → Hiệu chỉnh đường kính → Cắt mép → Tạo vành/mép → Hoàn thiện. Khác với đột lỗ thông thường, dập vuốt yêu cầu kiểm soát dòng vật liệu khi phôi được kéo vào khuôn. Nếu điều kiện tạo hình không phù hợp, chi tiết có thể xuất hiện nhăn thành, nứt, rách hoặc chiều cao không đồng đều. Những thông số quan trọng gồm:
| Thông số | Nội dung kiểm soát |
| Đường kính phôi | Phù hợp hình dạng thành phẩm |
| Chiều dày | Theo vật liệu thiết kế |
| Đường kính thành phẩm | Đảm bảo kích thước yêu cầu |
| Chiều cao | Kiểm tra sau dập vuốt |
| Bán kính đáy | Phù hợp khả năng tạo hình |
| Mép trên | Đồng đều sau cắt sửa |
| Bề mặt | Hạn chế xước và dấu khuôn |
Đối với sản phẩm sâu, quá trình tạo hình có thể phải chia thành nhiều bước thay vì dập hoàn thiện trong một lần.
Dập định hình chi tiết tản nhiệt
Dập định hình chi tiết tản nhiệt được sử dụng để tạo các gân, cánh, phần nổi hoặc biên dạng giúp tăng diện tích bề mặt và hình thành kết cấu theo thiết kế của cụm tản nhiệt. Tùy sản phẩm, quá trình có thể kết hợp: Đột lỗ → Cắt biên → Dập gân → Tạo cánh → Uốn mép → Định hình hoàn thiện. Đối với chi tiết có nhiều cánh hoặc gân lặp lại, cần kiểm soát khoảng cách giữa các biên dạng để duy trì tính đồng đều trên toàn sản phẩm. Những vị trí cần đo kiểm có thể gồm:
- Kích thước tổng thể.
- Chiều cao gân hoặc cánh.
- Khoảng cách giữa các cánh.
- Vị trí lỗ lắp.
- Độ phẳng của mặt lắp ghép.
- Biên dạng sau tạo hình.
- Tình trạng nứt và biến dạng.
- Chất lượng bề mặt.
Đặc biệt, nếu một bề mặt của chi tiết cần tiếp xúc với linh kiện hoặc cụm khác, độ phẳng tại mặt lắp ghép cần được kiểm soát theo yêu cầu thiết kế. Đối với cả năm nhóm sản phẩm trên, phương án gia công nên được lựa chọn theo bản vẽ, vật liệu, chiều dày, độ phức tạp và sản lượng. Với đơn hàng lặp lại số lượng lớn, có thể xem xét khuôn nhiều nguyên công hoặc khuôn liên hoàn để tăng năng suất.
Gia Công Dập Chi Tiết Ô Tô Xe Máy

Gia công dập chi tiết ô tô xe máy được ứng dụng để sản xuất nhiều loại chi tiết kim loại tấm có hình dạng và kích thước lặp lại như bát gá, pát đỡ, tấm liên kết, nắp che, giá giữ và các chi tiết kết cấu phụ trợ. Tùy sản phẩm, quy trình có thể kết hợp cắt phôi, đột lỗ, dập gân, uốn, dập vuốt và định hình bằng khuôn. Đối với ngành ô tô, xe máy, khả năng duy trì tính đồng đều giữa các sản phẩm rất quan trọng. Vì vậy, ngoài thiết kế khuôn, quá trình sản xuất cần kiểm soát vật liệu đầu vào, vị trí định vị, kích thước, biên dạng và chất lượng bề mặt theo bản vẽ kỹ thuật của từng chi tiết.
Dập chi tiết thép và kim loại tấm
Thép tấm là nhóm vật liệu được sử dụng phổ biến cho nhiều chi tiết dập ô tô xe máy. Ngoài thép, tùy thiết kế còn có thể sử dụng inox, nhôm hoặc các loại kim loại tấm phù hợp với chức năng sản phẩm. Các nguyên công thường gặp gồm:
- Đột lỗ tròn, oval và biên dạng.
- Cắt biên ngoài.
- Dập gân tăng cứng.
- Uốn mép.
- Dập nổi và dập lõm.
- Tạo bậc.
- Dập vuốt.
- Định hình chi tiết.
Trước khi thiết kế quy trình cần xác định rõ mác vật liệu, chiều dày, cơ tính và yêu cầu bề mặt. Ví dụ, một chi tiết dạng tấm có thể được triển khai: Cắt phôi → Đột lỗ → Dập biên dạng → Tạo gân → Uốn cạnh → Hiệu chỉnh → Kiểm tra. Với sản phẩm phức tạp, quá trình tạo hình có thể phải chia thành nhiều nguyên công để hạn chế nứt, nhăn và biến dạng ngoài yêu cầu.
Dập các chi tiết gá, đỡ và liên kết
Các loại bát gá, pát đỡ, tai liên kết, giá giữ và tấm liên kết là nhóm chi tiết phù hợp với phương pháp đột dập khi có số lượng đủ lớn và quy cách lặp lại. Một chi tiết gá điển hình có thể bao gồm: Lỗ bắt bulông + lỗ định vị + cạnh uốn + gân tăng cứng + mặt tiếp xúc lắp ráp. Những kích thước cần ưu tiên kiểm soát là:
| Hạng mục | Nội dung kiểm tra |
| Kích thước lỗ | Theo bản vẽ |
| Khoảng cách tâm | Bảo đảm khả năng lắp ráp |
| Lỗ đến mép | Đúng vị trí thiết kế |
| Góc uốn | Theo dung sai yêu cầu |
| Chiều cao cạnh | Đúng sau tạo hình |
| Gân tăng cứng | Đúng vị trí và biên dạng |
| Mặt lắp ghép | Kiểm tra độ phẳng khi cần |
| Kích thước tổng | Đối chiếu thành phẩm |
Đối với chi tiết dùng làm chuẩn định vị, sai lệch nhỏ tại lỗ hoặc mặt gá có thể ảnh hưởng đến cả cụm lắp ráp. Vì vậy, không nên chỉ kiểm tra kích thước bao ngoài.
Sản xuất chi tiết theo khuôn chuyên dụng
Khi sản phẩm có quy cách ổn định và sản lượng phù hợp, có thể thiết kế khuôn dập chuyên dụng cho từng mã chi tiết. Tùy độ phức tạp, phương án khuôn có thể gồm khuôn cho từng nguyên công hoặc hệ khuôn tích hợp nhiều bước tạo hình. Với khuôn liên hoàn, dải vật liệu lần lượt đi qua các trạm: Cấp liệu → Đột chuẩn → Đột lỗ → Cắt biên → Dập gân → Uốn/tạo hình → Cắt tách sản phẩm. Trước khi sản xuất chính thức, khuôn cần được dập thử và hiệu chỉnh. Mẫu đầu tiên phải được đối chiếu với bản vẽ để xác nhận: Kích thước → Lỗ → Biên dạng → Góc → Bề mặt → Khả năng lắp ghép. Khuôn chuyên dụng có chi phí đầu tư ban đầu nhưng có lợi thế khi cần sản xuất nhiều sản phẩm giống nhau trong thời gian dài.
Kiểm soát tính đồng đều giữa các sản phẩm
Một yêu cầu quan trọng của sản xuất theo khuôn là duy trì độ lặp lại giữa các chi tiết trong cùng lô và giữa các lô sản xuất. Các yếu tố có thể làm kết quả thay đổi gồm:
- Biến động chiều dày vật liệu.
- Thay đổi cơ tính giữa các cuộn/tấm.
- Chày và cối bị mòn.
- Sai lệch cấp phôi.
- Khuôn bám phế hoặc bụi kim loại.
- Vị trí định vị thay đổi.
- Điều kiện máy dập không ổn định.
Vì vậy, cần kiểm tra sản phẩm đầu tiên trước khi chạy lô, sau đó lấy mẫu theo tần suất kiểm soát chất lượng phù hợp. Với những đặc tính quan trọng, có thể theo dõi kết quả đo theo từng lô để phát hiện xu hướng kích thước dịch chuyển trước khi vượt giới hạn dung sai. Khi thay khuôn, sửa khuôn hoặc chuyển sang lô vật liệu mới, nên xác nhận lại mẫu đầu tiên thay vì mặc định thông số cũ vẫn cho kết quả giống nhau.
Gia công theo lô và sản lượng lớn
Gia công dập chi tiết ô tô xe máy theo lô phát huy lợi thế khi một mã sản phẩm cần được lặp lại với số lượng lớn. So với việc thực hiện từng nguyên công riêng lẻ, hệ thống khuôn phù hợp có thể giúp:
- Rút ngắn chu kỳ sản xuất.
- Giảm thao tác định vị lại phôi.
- Duy trì biên dạng ổn định.
- Tăng khả năng tự động hóa cấp liệu.
- Kiểm soát sản lượng theo từng lô.
- Thuận lợi khi sản xuất lặp lại cùng mã hàng.
Tuy nhiên, sản lượng lớn cũng yêu cầu quản lý rõ mã khuôn, mã sản phẩm, phiên bản bản vẽ và lô vật liệu. Nếu sử dụng nhầm revision, sai sót có thể lặp lại trên số lượng lớn trước khi được phát hiện.
Gia Công Dập Vỏ Tủ Điện Theo Bản Vẽ
Gia công dập vỏ tủ điện theo bản vẽ là quá trình tạo các lỗ, khe, gân tăng cứng và vị trí lắp phụ kiện trên kim loại tấm trước khi chấn gấp thành thân, cánh hoặc các panel của tủ. Tùy thiết kế, quá trình sản xuất có thể kết hợp cắt – đột dập – chấn gấp – hàn – xử lý bề mặt – lắp ráp để tạo thành bộ vỏ tủ hoàn chỉnh. Độ chính xác của công đoạn đột dập ảnh hưởng trực tiếp đến vị trí lắp bản lề, khóa, quạt, thiết bị điện và khả năng ghép các bộ phận. Vì vậy, toàn bộ tọa độ lỗ và biên dạng cần được triển khai theo đúng bản vẽ trước khi sản xuất.
Đột lỗ trên tấm vỏ tủ điện
Trên thân, cánh và panel tủ điện thường có nhiều loại lỗ phục vụ lắp đặt thiết bị hoặc thông gió. Các vị trí này có thể được tạo bằng phương pháp đột phù hợp với vật liệu và sản lượng. Các dạng thường gặp gồm:
- Lỗ tròn.
- Lỗ vuông hoặc chữ nhật.
- Khe dài.
- Dãy lỗ thông gió.
- Lỗ bắt bulông, vít.
- Lỗ đi dây.
- Biên dạng lắp thiết bị trên mặt tủ.
Trước khi đột cần xác định tọa độ lỗ dựa trên mặt chuẩn của phôi triển khai. Đặc biệt, những lỗ nằm gần đường chấn phải được tính toán để sau khi tạo hình vẫn nằm đúng vị trí thiết kế. Ví dụ, khoảng cách lỗ trên phôi không nên được xác định chỉ từ hình dạng thành phẩm mà cần xét đến vùng uốn, chiều dày và bán kính chấn. Sau đột cần kiểm tra kích thước lỗ, khoảng cách tâm, vị trí so với cạnh chuẩn và tình trạng ba via trước khi chuyển sang nguyên công tiếp theo.
Dập gân tăng cứng cho thân và cánh tủ
Các tấm thân hoặc cánh tủ có diện tích lớn có thể cần dập gân tăng cứng để cải thiện độ cứng hình học và hạn chế rung hoặc biến dạng của bề mặt. Gân có thể được bố trí: Theo chiều dọc → Chiều ngang → Bao quanh panel → Tại vùng lắp thiết bị → Theo biên dạng riêng của thiết kế. Khi dập gân cần kiểm soát chiều cao, chiều rộng, bán kính chuyển tiếp và vị trí của gân so với lỗ cũng như đường chấn. Gân không nên được bố trí tùy ý quá gần những khu vực cần lắp phụ kiện nếu có thể ảnh hưởng đến mặt tiếp xúc. Sau dập cần kiểm tra cả biên dạng gân và độ phẳng tổng thể của tấm. Một gân đạt chiều cao thiết kế nhưng làm panel cong vênh quá mức vẫn có thể gây khó khăn khi lắp ráp.
Gia công vị trí lắp phụ kiện
Vỏ tủ điện thường có nhiều vị trí dành cho bản lề, khóa, tay nắm, quạt, lưới thông gió, đầu cáp, nút nhấn, đèn báo và các bộ phận liên quan. Mỗi vị trí cần được triển khai chính xác từ bản vẽ. Ví dụ, đối với bản lề cần kiểm soát: Khoảng cách giữa các lỗ → Khoảng cách đến mép cánh → Cao độ lắp → Quan hệ giữa cánh và thân tủ. Đối với khóa hoặc tay nắm, ngoài kích thước lỗ còn cần kiểm tra vị trí của cơ cấu phía trong sau khi cánh được chấn. Các cụm lỗ lắp thiết bị cũng cần chú ý đến khoảng cách với mép gấp. Nếu bố trí quá gần vùng chấn, lỗ có thể bị kéo biến dạng trong quá trình tạo hình. Một số vị trí quan trọng nên được kiểm tra bằng cách thử lắp phụ kiện thực tế hoặc dưỡng kiểm trên sản phẩm mẫu trước khi sản xuất hàng loạt.
Kết hợp đột dập với chấn gấp tạo hình
Vỏ tủ điện thường không hoàn thiện chỉ bằng một công nghệ. Quy trình phổ biến cần kết hợp nhiều nguyên công kim loại tấm. Có thể triển khai theo chuỗi: Bản vẽ → Triển khai phôi → Cắt phôi → Đột lỗ/khe → Dập gân → Phá ba via → Chấn gấp → Hàn → Hoàn thiện → Xử lý bề mặt → Lắp ráp. Trình tự giữa đột dập và chấn cần được xác định ngay khi triển khai bản vẽ. Ví dụ, một panel có các cạnh gấp 90° cần xác định trước:
| Thông số | Nội dung cần kiểm soát |
| Kích thước phôi | Theo bản triển khai |
| Đường chấn | Đúng vị trí |
| Lỗ phụ kiện | Đúng tọa độ trên phôi |
| Khoảng cách lỗ – đường chấn | Hạn chế biến dạng |
| Góc chấn | Theo bản vẽ |
| Chiều dài cạnh | Đạt kích thước thành phẩm |
| Mép hồi | Đúng hướng và kích thước |
| Gân tăng cứng | Không cản trở chấn/lắp ráp |
Đối với cánh tủ có nhiều mép hồi, cần xác định thứ tự chấn để cạnh đã tạo hình không cản trở chày cối ở nguyên công tiếp theo. Sau chấn, cần đo lại vị trí các lỗ chức năng thay vì mặc định rằng tọa độ đúng trên phôi sẽ luôn cho vị trí thành phẩm chính xác.
Kiểm tra khả năng lắp ráp sau gia công
Bước kiểm tra cuối không nên chỉ xác nhận từng panel riêng lẻ mà cần đánh giá khả năng lắp ráp giữa thân, cánh và các chi tiết liên quan. Các hạng mục nên kiểm tra gồm:
- Kích thước tổng thể của thân tủ.
- Chiều rộng và chiều cao cánh.
- Độ vuông của thân tủ.
- Độ phẳng của panel.
- Vị trí bản lề.
- Vị trí khóa.
- Khoảng cách giữa các lỗ.
- Khe hở giữa cánh và thân.
- Khả năng đóng mở cánh.
- Khả năng lắp phụ kiện theo bản vẽ.
Đối với mẫu đầu tiên, nên tiến hành lắp thử hoàn chỉnh nếu điều kiện sản xuất cho phép. Cách này giúp phát hiện những sai lệch khó nhận biết khi chỉ đo từng chi tiết riêng biệt.
Chế Tạo Khuôn Dập Kim Loại TP.HCM Theo Sản Phẩm
Chế tạo khuôn dập kim loại TP.HCM theo sản phẩm là quá trình thiết kế và gia công bộ khuôn dựa trên hình dạng chi tiết, vật liệu, chiều dày, dung sai và sản lượng dự kiến. Khuôn có thể phục vụ các nguyên công như đột lỗ, cắt biên, uốn, dập gân, dập vuốt và tạo hình kim loại tấm. Khác với việc sử dụng khuôn có sẵn, khuôn chế tạo riêng cần được tính toán theo đúng sản phẩm thực tế. Trước khi đưa vào sản xuất hàng loạt, khuôn phải trải qua quá trình lắp ráp, dập thử, đo kiểm và hiệu chỉnh để xác nhận khả năng tạo ra chi tiết đúng bản vẽ.
Phân tích bản vẽ và sản lượng dự kiến
Trước khi thiết kế khuôn, cần phân tích đầy đủ dữ liệu kỹ thuật của sản phẩm. Đây là cơ sở để xác định số nguyên công, phương án bố trí khuôn và mức độ tự động hóa phù hợp. Thông tin đầu vào thường gồm:
- Bản vẽ CAD 2D hoặc 3D.
- Kích thước thành phẩm.
- Mác vật liệu.
- Chiều dày tấm.
- Kích thước và vị trí lỗ.
- Biên dạng cần tạo hình.
- Bán kính uốn.
- Dung sai quan trọng.
- Yêu cầu ngoại quan.
- Sản lượng mỗi lô.
- Tổng sản lượng dự kiến.
Sản lượng có ảnh hưởng lớn đến phương án khuôn. Một chi tiết chỉ sản xuất số lượng nhỏ có thể không cần hệ khuôn phức tạp như sản phẩm được sản xuất liên tục với số lượng lớn. Có thể phân tích theo chuỗi: Bản vẽ sản phẩm → Vật liệu → Các nguyên công cần thực hiện → Sản lượng → Năng suất yêu cầu → Phương án khuôn → Máy dập dự kiến sử dụng. Ngoài sản lượng ban đầu, nếu sản phẩm có khả năng được đặt hàng lặp lại trong thời gian dài thì tuổi thọ và khả năng bảo trì khuôn cũng cần được xem xét ngay từ giai đoạn thiết kế.
Lựa chọn phương án kết cấu khuôn
Sau khi phân tích sản phẩm, kỹ thuật viên lựa chọn kết cấu khuôn phù hợp với số nguyên công và sản lượng. Tùy trường hợp có thể sử dụng: Khuôn đơn: thực hiện một nguyên công chính trong mỗi lần dập. Khuôn phối hợp: có thể thực hiện nhiều thao tác trong một hành trình tùy kết cấu thiết kế. Khuôn liên hoàn: vật liệu lần lượt đi qua nhiều trạm, mỗi trạm thực hiện một phần nguyên công cho đến khi tách thành sản phẩm hoàn chỉnh. Ví dụ một phương án khuôn liên hoàn có thể bố trí: Cấp dải → Đột lỗ chuẩn → Đột lỗ chức năng → Cắt biên → Dập gân → Uốn → Định hình → Cắt tách. Không nên lựa chọn khuôn liên hoàn chỉ vì yêu cầu năng suất cao. Cần đánh giá thêm khả năng bố trí sản phẩm trên dải vật liệu, khoảng cách bước, hướng cấp phôi, độ ổn định của các trạm và thiết bị dập hiện có. Phương án phù hợp cần cân bằng giữa chi phí chế tạo khuôn, tốc độ sản xuất, độ chính xác, tuổi thọ và khả năng bảo trì.
Thiết kế chày, cối và bộ phận dẫn hướng
Chày và cối là các bộ phận trực tiếp tham gia vào quá trình cắt hoặc tạo hình sản phẩm. Kích thước và hình học của chúng cần được thiết kế dựa trên vật liệu và yêu cầu thành phẩm. Đối với nguyên công đột cắt, cần xác định khe hở giữa chày và cối phù hợp với loại vật liệu và chiều dày. Khe hở không phù hợp có thể làm tăng ba via, lực dập hoặc tốc độ mài mòn dụng cụ. Đối với dập tạo hình cần kiểm soát thêm:
- Bán kính chày.
- Bán kính cối.
- Chiều sâu tạo hình.
- Khoảng hở làm việc.
- Khả năng thoát sản phẩm.
- Khả năng thoát phế.
Hệ thống dẫn hướng giúp duy trì quan hệ vị trí giữa phần trên và phần dưới của khuôn trong quá trình làm việc. Một bộ khuôn có thể bao gồm: Đế khuôn trên + đế khuôn dưới + chày + cối + trụ dẫn hướng + bạc dẫn hướng + tấm giữ + tấm chặn/thoát liệu + chi tiết định vị và các bộ phận phụ trợ. Với khuôn nhiều trạm, độ chính xác của cơ cấu dẫn hướng và cấp bước đặc biệt quan trọng vì sai lệch vị trí có thể ảnh hưởng liên tiếp đến nhiều nguyên công.
Gia công các chi tiết khuôn
Sau khi hoàn thiện thiết kế, các chi tiết khuôn được đưa vào gia công theo bản vẽ chế tạo. Tùy kết cấu và yêu cầu chính xác, quá trình có thể kết hợp: Phay CNC → Tiện CNC → Khoan → Mài → Cắt dây EDM → Xung điện EDM → Nhiệt luyện → Mài tinh → Kiểm tra kích thước. Không phải mọi bộ phận đều sử dụng cùng một loại vật liệu. Các chi tiết làm việc như chày và cối cần được lựa chọn vật liệu phù hợp với tải, mức độ mài mòn và sản lượng dự kiến. Đặc biệt, nếu chi tiết khuôn cần nhiệt luyện thì quy trình gia công phải tính đến khả năng biến dạng sau xử lý nhiệt. Có thể cần để lượng dư phù hợp trước khi mài hoặc hoàn thiện chính xác. Các vị trí quan trọng cần kiểm soát gồm:
| Chi tiết | Yêu cầu cần chú ý |
| Chày | Kích thước và biên dạng làm việc |
| Cối | Biên dạng, khe hở với chày |
| Trụ dẫn hướng | Độ chính xác vị trí |
| Bạc dẫn hướng | Khả năng dẫn hướng ổn định |
| Tấm giữ | Định vị các chi tiết làm việc |
| Tấm thoát liệu | Hoạt động ổn định khi lấy phôi |
| Đế khuôn | Độ phẳng và vị trí lắp |
| Chi tiết định vị | Đảm bảo phôi đúng vị trí |
Sau gia công, các kích thước chức năng cần được đo kiểm trước khi chuyển sang lắp ráp.
Lắp ráp, dập thử và hiệu chỉnh khuôn
Khuôn sau khi gia công chưa nên đưa ngay vào sản xuất hàng loạt. Cần tiến hành lắp ráp, kiểm tra chuyển động và dập thử sản phẩm. Quy trình có thể triển khai: Lắp khuôn → Kiểm tra dẫn hướng → Kiểm tra vị trí chày cối → Lắp lên máy phù hợp → Dập thử → Lấy mẫu → Đo kiểm → Xác định sai lệch → Hiệu chỉnh khuôn → Dập thử lại → Xác nhận sản phẩm. Mẫu dập thử cần được đối chiếu với bản vẽ về:
- Kích thước tổng thể.
- Kích thước và vị trí lỗ.
- Biên dạng cắt.
- Góc và phần tạo hình.
- Chiều cao gân.
- Độ phẳng.
- Ba via.
- Nứt hoặc nhăn tại vùng dập.
- Chất lượng bề mặt.
- Khả năng lắp ghép.
Nếu sản phẩm không đạt, cần xác định nguyên nhân nằm ở khuôn, vật liệu, thiết lập máy hay quá trình cấp và định vị phôi trước khi hiệu chỉnh. Sau khi mẫu đạt yêu cầu, nên xác lập các thông số sản xuất và kế hoạch kiểm tra định kỳ. Đối với khuôn chạy sản lượng lớn, cần theo dõi tình trạng mòn của chày, cối và các bộ phận dẫn hướng để có kế hoạch bảo trì.
Chế Tạo Khuôn Dập Liên Hoàn Cho Sản Xuất Hàng Loạt
Chế tạo khuôn dập liên hoàn là giải pháp phù hợp với các chi tiết kim loại có sản lượng lớn, hình dạng lặp lại và cần thực hiện nhiều nguyên công trên cùng một dải vật liệu. Thay vì đưa phôi qua từng bộ khuôn riêng biệt, khuôn liên hoàn bố trí nhiều trạm làm việc nối tiếp để thực hiện đột lỗ, cắt biên, dập gân, uốn và tạo hình qua từng bước cấp phôi. Hiệu quả của khuôn phụ thuộc nhiều vào thiết kế layout dải vật liệu, độ chính xác bước cấp, khả năng định vị giữa các trạm và sự đồng bộ giữa khuôn với máy dập, bộ cấp liệu.
Nguyên lý hoạt động của khuôn dập liên hoàn
Khuôn dập liên hoàn (progressive die) gồm nhiều trạm được bố trí theo hướng di chuyển của dải vật liệu. Mỗi lần máy thực hiện một hành trình dập, từng trạm đồng thời thực hiện nguyên công khác nhau trên các vị trí khác nhau của dải. Nguyên lý có thể hình dung: Cuộn vật liệu → Nắn thẳng → Cấp dải → Trạm 1 → Trạm 2 → Trạm 3 → … → Trạm cuối → Tách thành phẩm. Ví dụ một chu kỳ gồm:
- Trạm 1: Đột lỗ chuẩn
- Trạm 2: Đột lỗ chức năng
- Trạm 3: Cắt biên sơ bộ
- Trạm 4: Dập gân
- Trạm 5: Uốn/tạo hình
- Trạm 6: Cắt tách sản phẩm
Sau mỗi hành trình, dải vật liệu tiến thêm đúng một bước và các chi tiết trên dải chuyển sang nguyên công tiếp theo. Khi khuôn đã được điền đầy các trạm, mỗi chu kỳ máy có thể tạo ra sản phẩm hoàn thiện theo cấu hình của khuôn. Đây là cơ sở giúp khuôn liên hoàn phù hợp với sản xuất số lượng lớn.
Bố trí các bước dập trên dải vật liệu
Thiết kế strip layout – sơ đồ bố trí sản phẩm trên dải là một phần quan trọng khi chế tạo khuôn liên hoàn. Kỹ thuật viên cần xác định:
- Chiều rộng dải vật liệu.
- Hướng cấp phôi.
- Bước cấp.
- Vị trí từng trạm.
- Phần vật liệu nối giữa các công đoạn.
- Vị trí lỗ dẫn hướng.
- Trình tự cắt và tạo hình.
- Vị trí tách thành phẩm.
- Hướng cán nếu có yêu cầu.
Layout cần bảo đảm dải còn đủ độ cứng để di chuyển ổn định qua toàn bộ khuôn. Nếu cắt bỏ quá nhiều vật liệu ở những trạm đầu, phần còn lại có thể yếu và khó duy trì vị trí chính xác ở các bước sau. Đồng thời cần xem xét tỷ lệ sử dụng vật liệu. Khoảng cách giữa các sản phẩm quá lớn làm tăng lượng phế, nhưng bố trí quá sát có thể không đủ phần vật liệu cần thiết để giữ và dẫn dải. Vì vậy, mục tiêu không chỉ là đặt được nhiều sản phẩm trên một dải mà phải cân bằng giữa: Tiết kiệm vật liệu + độ ổn định của dải + khả năng tạo hình + độ chính xác của từng trạm.
Kết hợp đột, cắt và tạo hình trong một bộ khuôn
Ưu điểm của khuôn dập liên hoàn là có thể tích hợp nhiều loại nguyên công vào cùng một hệ thống. Một chi tiết có thể trải qua: Đột lỗ → Đột khe → Cắt biên → Dập nổi → Dập gân → Uốn → Định hình → Cắt tách. Tuy nhiên, thứ tự các nguyên công phải được tính toán dựa trên hình dạng sản phẩm. Ví dụ, nếu tạo hình quá sớm, biên dạng nổi có thể cản trở quá trình định vị hoặc đột lỗ ở trạm sau. Ngược lại, nếu cắt gần như toàn bộ biên dạng quá sớm, dải có thể không còn đủ độ cứng để vận chuyển qua các trạm tiếp theo. Đối với những chi tiết có mức biến dạng lớn, nguyên công tạo hình có thể được chia thành nhiều trạm: Tạo hình sơ bộ → Tạo hình trung gian → Hiệu chỉnh → Hoàn thiện. Cách bố trí này giúp phân bố biến dạng qua nhiều bước và thuận lợi hơn cho việc kiểm soát biên dạng thành phẩm. Ngoài ra, lực tác dụng tại từng trạm cũng cần được xem xét để tổng tải của khuôn phù hợp với khả năng của máy dập.
Kiểm soát bước cấp phôi
Bước cấp phôi (feed pitch) là khoảng dải vật liệu di chuyển sau mỗi chu kỳ. Sai lệch bước cấp có thể làm vị trí giữa các nguyên công không còn trùng nhau. Ví dụ: Bước thiết kế P = 50 mm thì sau mỗi hành trình, dải cần dịch chuyển theo đúng bước được thiết kế trong giới hạn dung sai của hệ thống. Nếu quá trình cấp bị sai lệch liên tục: Trạm đột → Trạm cắt → Trạm tạo hình sẽ không còn nằm đúng quan hệ vị trí, dẫn đến sai lỗ, lệch biên hoặc hư hỏng sản phẩm và khuôn. Khuôn liên hoàn có thể sử dụng các chi tiết dẫn hướng/định vị như pilot để hỗ trợ đưa dải về đúng vị trí tại từng chu kỳ. Tuy nhiên, hệ thống cấp liệu vẫn phải hoạt động ổn định. Các yếu tố cần kiểm soát gồm:
| Hạng mục | Nội dung kiểm soát |
| Bước cấp | Đúng theo thiết kế khuôn |
| Hướng cấp | Không lệch dải |
| Pilot | Định vị chính xác khi khuôn đóng |
| Dải vật liệu | Không cong hoặc xoắn bất thường |
| Bộ nắn | Hỗ trợ duy trì độ phẳng |
| Bộ cấp liệu | Cấp ổn định theo từng chu kỳ |
| Phế liệu | Không gây kẹt khuôn |
| Cảm biến | Kiểm soát trạng thái khi hệ thống có trang bị |
Khi chạy thử cần quan sát nhiều chu kỳ liên tiếp để xác nhận hệ thống không xuất hiện xu hướng lệch bước.
Tối ưu năng suất khi sản lượng lớn
Khuôn liên hoàn phát huy lợi thế rõ nhất khi sản phẩm có sản lượng đủ lớn để bù lại chi phí thiết kế và chế tạo khuôn ban đầu. Năng suất không chỉ phụ thuộc vào tốc độ máy dập mà còn liên quan đến: Tốc độ cấp phôi + số trạm + khả năng thoát phế + khả năng lấy thành phẩm + độ ổn định của khuôn + thời gian dừng bảo trì. Để nâng cao hiệu quả sản xuất cần xem xét đồng bộ:
- Bố trí số trạm hợp lý.
- Giảm thao tác thủ công.
- Sử dụng cấp liệu tự động khi phù hợp.
- Kiểm soát phế liệu.
- Tối ưu tỷ lệ sử dụng vật liệu.
- Theo dõi tình trạng chày và cối.
- Bảo dưỡng bộ phận dẫn hướng.
- Kiểm tra sản phẩm theo chu kỳ.
- Chuẩn hóa thông số cho từng mã hàng.
Ví dụ, nếu một khuôn tạo được 1 sản phẩm mỗi hành trình và máy vận hành thực tế ở 40 hành trình/phút, năng suất lý thuyết tại tốc độ đó là: 40 × 60 = 2.400 sản phẩm/giờ. Tuy nhiên, đây chỉ là năng suất lý thuyết. Sản lượng thực tế còn phải tính thời gian cấp vật liệu, dừng máy, kiểm tra, thay cuộn, xử lý sự cố và bảo trì khuôn. Đối với sản xuất hàng loạt, cần kiểm tra mẫu theo tần suất quy định thay vì chỉ kiểm tra sản phẩm đầu tiên. Những thông số như kích thước lỗ, vị trí lỗ, biên dạng, góc uốn, chiều cao gân và ba via có thể thay đổi khi chày cối bắt đầu mòn.
Gia Công Khung Bệ Máy Dập Phục Vụ Dây Chuyền Sản Xuất
Gia công khung bệ máy dập là hạng mục chế tạo kết cấu thép dùng để đỡ, định vị và tạo nền lắp đặt ổn định cho máy dập trong dây chuyền sản xuất. Do máy dập tạo tải trọng và rung động trong quá trình làm việc, khung bệ cần được thiết kế và gia công dựa trên khối lượng máy, tải làm việc, kích thước chân máy, vị trí liên kết và yêu cầu độ phẳng của mặt lắp đặt. Tùy thiết kế, quá trình chế tạo có thể kết hợp cắt thép – hàn kết cấu – gia công cơ khí mặt chuẩn – khoan lỗ – hoàn thiện bề mặt – đo kiểm – lắp thử trước khi đưa khung bệ đến vị trí lắp máy.
Yêu cầu độ cứng vững của khung bệ
Độ cứng vững là một trong những yêu cầu quan trọng của khung bệ máy dập. Kết cấu cần đủ khả năng duy trì hình dạng và vị trí của các bề mặt lắp máy trong điều kiện vận hành được thiết kế. Khi triển khai cần xem xét:
- Khối lượng máy dập.
- Tải trọng làm việc.
- Đặc tính tải của thiết bị.
- Kích thước và khoảng cách các chân máy.
- Vị trí truyền tải xuống khung.
- Nhịp giữa các điểm đỡ.
- Yêu cầu hạn chế biến dạng.
- Điều kiện liên kết với nền.
- Thiết bị phụ trợ đặt trên cùng khung nếu có.
Khung bệ có thể sử dụng thép hình, thép hộp, thép tấm hoặc kết cấu tổ hợp hàn tùy bản vẽ. Các vị trí chịu tải tập trung có thể cần bản tăng cứng, sườn gia cường hoặc tiết diện lớn hơn theo tính toán thiết kế. Không nên chỉ tăng chiều dày toàn bộ kết cấu khi tải thực tế tập trung tại một số khu vực. Với máy dập có yêu cầu nền móng hoặc kiểm soát rung riêng, kết cấu bệ và phương án neo cần thực hiện theo hồ sơ kỹ thuật của thiết bị và thiết kế công trình.
Gia công kết cấu thép cho bệ máy
Sau khi có bản vẽ, vật liệu được chuẩn bị và gia công thành các cấu kiện trước khi tổ hợp thành khung hoàn chỉnh. Quy trình có thể gồm: Tiếp nhận bản vẽ → Chuẩn bị vật liệu → Cắt thép → Gia công mép → Gá lắp → Hàn → Kiểm tra kết cấu → Gia công mặt chuẩn → Khoan lỗ → Hoàn thiện bề mặt. Trong quá trình hàn cần kiểm soát trình tự thực hiện nhằm hạn chế cong vênh do nhiệt. Đối với khung kích thước lớn, có thể sử dụng đồ gá và chia trình tự hàn đối xứng hoặc theo phương án công nghệ đã xác định. Sau hàn cần kiểm tra:
- Kích thước tổng thể.
- Khoảng cách giữa các dầm.
- Vị trí bản mã.
- Độ vuông của khung.
- Đường chéo.
- Tình trạng mối hàn.
- Cong và vênh của kết cấu.
Nếu các bề mặt lắp máy cần phay sau hàn, nên hoàn thành những công đoạn kết cấu chính trước khi gia công tinh mặt chuẩn để hạn chế việc hàn bổ sung làm thay đổi độ phẳng đã hoàn thiện.
Kiểm soát độ phẳng bề mặt lắp máy
Bề mặt lắp máy là khu vực tiếp xúc trực tiếp giữa thiết bị và khung bệ. Nếu các mặt này không nằm đúng cao độ hoặc độ phẳng yêu cầu, máy có thể khó căn chỉnh khi lắp đặt. Tùy bản vẽ, mặt lắp có thể được tạo từ bản thép đã gia công hoặc được phay sau khi kết cấu đã hàn hoàn thiện. Những thông số cần kiểm tra gồm:
| Hạng mục | Nội dung kiểm soát |
| Độ phẳng | Theo dung sai bản vẽ |
| Cao độ các mặt | Đồng đều giữa các vị trí chân máy |
| Độ song song | Kiểm tra giữa các mặt yêu cầu |
| Khoảng cách mặt lắp | Đúng với kích thước máy |
| Độ nhám | Theo yêu cầu nếu mặt được gia công |
| Biến dạng sau hàn | Không vượt giới hạn cho phép |
Đối với bệ dài hoặc có nhiều điểm đặt máy, không nên chỉ đo tại một vị trí. Cần kiểm tra toàn bộ các vùng tiếp xúc quan trọng theo mặt chuẩn được xác định trên bản vẽ. Khi dung sai độ phẳng chặt, có thể cần phay mặt bệ máy sau khi hoàn thành hàn và ổn định kết cấu.
Gia công các vị trí bắt bu lông và liên kết
Các vị trí lắp bulông có nhiệm vụ định vị và liên kết máy với bệ hoặc liên kết bệ với hệ thống nền, tùy thiết kế. Bản vẽ cần thể hiện rõ: Đường kính lỗ → Khoảng cách tâm → Tọa độ → Chiều sâu nếu là lỗ ren → Kích thước ren → Vị trí tương quan với mặt chuẩn. Tùy yêu cầu, có thể thực hiện:
- Khoan lỗ xuyên.
- Khoan và taro ren.
- Khoét bậc.
- Gia công lỗ định vị.
- Gia công rãnh điều chỉnh.
- Lắp bản mã liên kết.
- Gia công vị trí bulông neo.
Đặc biệt, khoảng cách giữa các lỗ bắt máy phải được kiểm soát theo bản vẽ chân đế thiết bị. Ví dụ, nếu máy có bốn vị trí bắt bulông thì cần kiểm tra không chỉ từng khoảng cách riêng lẻ mà cả hai đường chéo và quan hệ của cụm lỗ với mặt chuẩn. Nếu cần khả năng căn chỉnh khi lắp máy, bản vẽ có thể quy định lỗ dài hoặc rãnh điều chỉnh thay vì lỗ tròn cố định.
Kiểm tra trước khi lắp đặt thiết bị
Sau khi hoàn thành gia công khung bệ máy dập, cần kiểm tra tổng thể trước khi vận chuyển và lắp đặt thiết bị. Nội dung nghiệm thu có thể gồm:
- Kích thước dài, rộng, cao của khung.
- Độ vuông và đường chéo.
- Độ phẳng mặt lắp máy.
- Cao độ giữa các điểm đặt máy.
- Vị trí và kích thước lỗ bulông.
- Vị trí bản mã.
- Chất lượng mối hàn.
- Tình trạng cong, vênh.
- Bề mặt sơn hoặc lớp chống ăn mòn.
- Khả năng tiếp cận các vị trí lắp ráp.
Với những bệ có yêu cầu chính xác cao, có thể thực hiện lắp thử hoặc kiểm tra dưỡng theo sơ đồ chân máy trước khi đưa đến công trình.
Quy Trình Gia Công Đột Dập Kim Loại Tại Xưởng
Quy trình gia công đột dập kim loại tại xưởng thường bắt đầu từ tiếp nhận bản vẽ hoặc mẫu sản phẩm, phân tích vật liệu và phương án công nghệ, chuẩn bị khuôn, dập thử rồi mới chuyển sang sản xuất hàng loạt. Việc kiểm soát ngay từ giai đoạn đầu giúp hạn chế sai lệch về kích thước, vị trí lỗ, biên dạng dập, độ phẳng và khả năng lắp ghép của thành phẩm. Tùy sản phẩm, một quy trình có thể bao gồm nhiều nguyên công như cắt phôi, đột lỗ, cắt biên, dập gân, uốn, dập vuốt và định hình. Với đơn hàng số lượng lớn, khuôn và thông số máy cần được xác nhận bằng sản phẩm mẫu trước khi chạy toàn bộ lô.
Tiếp nhận bản vẽ hoặc mẫu sản phẩm
Bước đầu tiên là tiếp nhận và kiểm tra thông tin kỹ thuật của chi tiết cần gia công. Khách hàng có thể cung cấp bản vẽ CAD 2D, dữ liệu 3D hoặc mẫu sản phẩm thực tế. Đối với bản vẽ, cần xác định rõ:
- Kích thước tổng thể.
- Mác và chiều dày vật liệu.
- Kích thước, hình dạng lỗ.
- Khoảng cách tâm lỗ.
- Biên dạng cần dập.
- Vị trí gân hoặc phần tạo hình.
- Bán kính và góc uốn.
- Dung sai tại các kích thước quan trọng.
- Yêu cầu bề mặt.
- Số lượng cần sản xuất.
Nếu chỉ có mẫu, cần đo và xây dựng lại các thông số cần thiết trước khi thiết kế quy trình. Những vị trí có chức năng lắp ghép không nên chỉ sao chép theo hình dáng bên ngoài mà cần xác định rõ kích thước và dung sai yêu cầu. Đối với sản phẩm cần sản xuất lặp lại, nên thống nhất mã chi tiết và phiên bản bản vẽ để hạn chế nhầm dữ liệu giữa các lần đặt hàng.
Xác định vật liệu và phương án dập
Sau khi có dữ liệu sản phẩm, xưởng cần xác định vật liệu thực tế và phân tích các nguyên công cần thực hiện. Các thông tin vật liệu quan trọng gồm: Mác vật liệu → Chiều dày → Cơ tính → Tình trạng bề mặt → Hướng cán khi cần → Yêu cầu xử lý sau dập. Từ đó có thể xây dựng phương án công nghệ phù hợp. Ví dụ, một chi tiết đơn giản có thể thực hiện: Cắt phôi → Đột lỗ → Uốn → Kiểm tra. Trong khi sản phẩm phức tạp hơn có thể cần: Cắt biên → Đột lỗ → Dập gân → Tạo hình sơ bộ → Uốn → Định hình hoàn thiện → Cắt tách. Phương án dập cũng cần căn cứ vào sản lượng. Đơn hàng nhỏ và sản phẩm đơn giản có thể phù hợp với khuôn đơn hoặc nhiều công đoạn tách biệt. Với sản lượng lớn và mã hàng ổn định, có thể xem xét khuôn dập liên hoàn để tích hợp nhiều nguyên công.
Chuẩn bị hoặc chế tạo bộ khuôn
Nếu xưởng đã có khuôn đúng mã sản phẩm, cần kiểm tra tình trạng khuôn trước khi lắp lên máy. Nếu sản phẩm mới, quá trình chế tạo khuôn dập cần được triển khai từ bản vẽ chi tiết. Quy trình chế tạo có thể gồm: Thiết kế khuôn → Thiết kế chày cối → Chọn vật liệu khuôn → Gia công → Nhiệt luyện nếu cần → Mài hoàn thiện → Lắp ráp → Kiểm tra. Một bộ khuôn tùy cấu tạo có thể gồm:
| Bộ phận | Chức năng chính |
| Chày | Cắt hoặc tạo hình vật liệu |
| Cối | Kết hợp với chày tạo biên dạng |
| Đế khuôn | Mang và định vị các cụm khuôn |
| Trụ, bạc dẫn hướng | Dẫn hướng hai nửa khuôn |
| Tấm giữ | Giữ và định vị chi tiết khuôn |
| Tấm thoát liệu | Hỗ trợ tách vật liệu khỏi chày |
| Pilot | Hỗ trợ định vị dải trên khuôn liên hoàn |
| Cơ cấu đẩy | Hỗ trợ lấy chi tiết khi cần |
Đối với khuôn đã sử dụng nhiều lần, cần kiểm tra mòn chày, mòn cối, khe hở làm việc, dẫn hướng và khả năng thoát phế trước khi tiếp tục sản xuất. Khuôn không ổn định có thể khiến kích thước và ba via thay đổi trong quá trình chạy hàng loạt.
Dập thử và điều chỉnh thông số
Trước khi sản xuất toàn bộ đơn hàng, cần tiến hành dập thử để kiểm tra sự phù hợp giữa vật liệu, khuôn và máy. Quá trình có thể thực hiện: Lắp khuôn → Căn chỉnh → Chuẩn bị phôi → Thiết lập máy → Dập thử → Lấy mẫu → Đo kiểm → Hiệu chỉnh → Dập thử lại. Sản phẩm mẫu cần được kiểm tra các đặc tính liên quan, chẳng hạn:
- Kích thước tổng thể.
- Kích thước và vị trí lỗ.
- Biên dạng cắt.
- Chiều cao gân.
- Góc và bán kính tạo hình.
- Độ phẳng.
- Ba via.
- Nứt hoặc nhăn.
- Dấu khuôn và bề mặt.
- Khả năng lắp ghép.
Nếu lỗ sai vị trí nhưng biên dạng đúng, cần kiểm tra hệ thống định vị hoặc bước cấp. Nếu ba via lớn, cần xem xét tình trạng chày cối và khe hở cắt. Nếu chi tiết dập tạo hình bị nứt hoặc nhăn, cần đánh giá lại vật liệu và điều kiện tạo hình. Chỉ nên chuyển sang sản xuất hàng loạt sau khi mẫu đã được xác nhận đáp ứng yêu cầu kỹ thuật.
Sản xuất hàng loạt và kiểm tra thành phẩm
Khi mẫu đầu tiên đạt yêu cầu, xưởng có thể chuyển sang sản xuất đột dập hàng loạt theo thông số đã xác nhận. Tuy nhiên, sản phẩm đầu đạt không có nghĩa toàn bộ lô sẽ tự động đạt. Trong quá trình vận hành có thể xuất hiện thay đổi do:
- Chày và cối bị mòn.
- Khuôn bám phế.
- Bước cấp vật liệu thay đổi.
- Phôi định vị không ổn định.
- Chiều dày vật liệu biến động.
- Thay đổi giữa các lô vật liệu.
- Thiết bị hoặc khuôn phát sinh sai lệch.
Vì vậy, cần thiết lập tần suất lấy mẫu kiểm tra phù hợp với sản lượng và yêu cầu của sản phẩm. Một số hạng mục kiểm tra thành phẩm gồm:
| Tiêu chí | Nội dung kiểm tra |
| Kích thước | Đối chiếu bản vẽ |
| Vị trí lỗ | Kiểm tra tọa độ và khoảng cách tâm |
| Biên dạng | Đúng hình dạng thiết kế |
| Góc tạo hình | Trong dung sai yêu cầu |
| Gân dập | Đúng vị trí và chiều cao |
| Ba via | Trong mức chấp nhận |
| Độ phẳng | Kiểm soát cong, vênh |
| Bề mặt | Không có khuyết tật ngoài yêu cầu |
| Lắp ghép | Thử lắp khi cần |
| Số lượng | Đúng đơn hàng |
Nếu phát hiện sản phẩm vượt dung sai, cần dừng và cách ly nhóm sản phẩm liên quan, xác định thời điểm bắt đầu xuất hiện sai lệch rồi kiểm tra khuôn và thiết bị trước khi tiếp tục. Với đơn hàng lớn, việc lưu kết quả kiểm tra theo từng lô giúp thuận lợi cho truy xuất chất lượng và xác định nguyên nhân khi có vấn đề.
Báo Giá Gia Công Dập Kim Loại Được Tính Như Thế Nào?
Báo giá gia công dập kim loại thường được tính dựa trên loại và chiều dày vật liệu, mức độ phức tạp của sản phẩm, số nguyên công, chi phí chế tạo khuôn, sản lượng và yêu cầu hoàn thiện sau dập. Vì mỗi chi tiết có quy cách khác nhau nên khó áp dụng một đơn giá cố định cho tất cả sản phẩm. Với đơn hàng sản lượng lớn, chi phí khuôn có thể được phân bổ trên nhiều sản phẩm, từ đó đơn giá trên từng chi tiết thường tối ưu hơn so với đơn hàng số lượng ít.
Chi phí theo loại và chiều dày vật liệu
Vật liệu thường chiếm tỷ trọng đáng kể trong tổng giá thành. Các loại phổ biến gồm thép tấm, thép mạ kẽm, inox, nhôm và những mác vật liệu chuyên dụng theo bản vẽ. Chi phí vật liệu phụ thuộc vào:
- Mác vật liệu.
- Chiều dày tấm.
- Kích thước phôi.
- Khối lượng mỗi sản phẩm.
- Tỷ lệ vật liệu bị loại bỏ sau đột/cắt.
- Quy cách tấm hoặc cuộn đầu vào.
- Số lượng cần sản xuất.
Ví dụ, hai chi tiết có cùng kích thước nhưng sử dụng thép 1 mm và 3 mm sẽ có chi phí vật liệu và yêu cầu lực dập khác nhau. Khi bố trí sản phẩm trên tấm hoặc dải vật liệu, cần tối ưu layout để giảm phế. Đối với sản xuất hàng loạt bằng khuôn liên hoàn, tỷ lệ sử dụng dải vật liệu cũng ảnh hưởng trực tiếp đến giá thành sản phẩm.
Chi phí chế tạo khuôn dập
Nếu sản phẩm chưa có khuôn, báo giá cần tính thêm chi phí thiết kế và chế tạo khuôn dập. Đây thường là khoản đầu tư ban đầu và được tách riêng với đơn giá gia công sản phẩm. Chi phí khuôn phụ thuộc vào: Kích thước khuôn + số nguyên công + độ phức tạp + vật liệu khuôn + độ chính xác + số trạm + tuổi thọ yêu cầu. Một khuôn đột một lỗ đơn giản thường có kết cấu khác đáng kể so với khuôn liên hoàn thực hiện nhiều bước: Đột → Cắt → Dập gân → Uốn → Định hình → Cắt tách. Bảng giá chế tạo khuôn dập tham khảo
| Loại khuôn | Đặc điểm | Giá tham khảo |
| Khuôn đột đơn giản | Đột lỗ, cắt biên đơn giản | 5 – 15 triệu đồng/bộ |
| Khuôn dập/uốn đơn | Tạo một biên dạng cơ bản | 8 – 20 triệu đồng/bộ |
| Khuôn dập nhiều công đoạn | Nhiều bước đột và tạo hình | 15 – 40 triệu đồng/bộ |
| Khuôn dập định hình | Gân, nổi/lõm, biên dạng riêng | 20 – 60 triệu đồng/bộ |
| Khuôn dập liên hoàn | Nhiều trạm, sản xuất hàng loạt | 40 – 150+ triệu đồng/bộ |
Lưu ý: Bảng trên là khoảng giá tham khảo phục vụ dự toán nội dung. Khuôn có kích thước lớn, dung sai chặt, nhiều trạm hoặc yêu cầu tuổi thọ cao có thể có giá cao hơn đáng kể.
Chi phí theo số nguyên công
Số nguyên công ảnh hưởng đến thời gian máy, số lần thao tác và kết cấu khuôn. Ví dụ:
- Chi tiết A: Đột lỗ → hoàn thành.
- Chi tiết B: Đột lỗ → cắt biên → dập gân → uốn → định hình → hoàn thành.
Chi tiết B thường có chi phí gia công cao hơn do cần nhiều bước sản xuất và kiểm tra hơn. Bảng giá gia công đột dập kim loại tham khảo Đơn giá thực tế phụ thuộc mạnh vào kích thước và sản lượng, nhưng có thể sử dụng khoảng giá dưới đây để khách hàng tham khảo ban đầu:
| Hạng mục gia công | Quy cách tham khảo | Đơn giá tham khảo |
| Đột lỗ kim loại đơn giản | Tấm mỏng, ít vị trí | 1.000 – 3.000 đ/chi tiết |
| Đột nhiều lỗ/biên dạng | Nhiều vị trí đột | 2.000 – 8.000 đ/chi tiết |
| Dập/uốn chi tiết đơn giản | 1–2 nguyên công | 2.000 – 7.000 đ/chi tiết |
| Dập gân tăng cứng | Gân đơn giản | 3.000 – 10.000 đ/chi tiết |
| Dập định hình | Biên dạng trung bình | 5.000 – 20.000 đ/chi tiết |
| Đột + dập + uốn | Nhiều nguyên công | 8.000 – 30.000 đ/chi tiết |
| Dập chi tiết nhỏ hàng loạt | Có khuôn sẵn, số lượng lớn | 500 – 3.000 đ/chi tiết |
| Dập liên hoàn | Sản lượng lớn, khuôn chuyên dụng | Báo giá theo sản lượng |
Các mức giá trên chưa nên hiểu là giá cố định và có thể chưa bao gồm vật liệu, khuôn, VAT, vận chuyển hoặc xử lý bề mặt. Khi đăng trên website nên ghi rõ phạm vi để tránh khách hàng hiểu nhầm.
Ảnh hưởng của sản lượng đến đơn giá
Sản lượng là yếu tố đặc biệt quan trọng khi tính đơn giá gia công dập kim loại. Giả sử chi phí chế tạo khuôn là 30 triệu đồng:
| Sản lượng | Chi phí khuôn phân bổ bình quân |
| 1.000 sản phẩm | 30.000 đ/sản phẩm |
| 5.000 sản phẩm | 6.000 đ/sản phẩm |
| 10.000 sản phẩm | 3.000 đ/sản phẩm |
| 50.000 sản phẩm | 600 đ/sản phẩm |
| 100.000 sản phẩm | 300 đ/sản phẩm |
Đây chỉ là phép tính minh họa chi phí khuôn/sản lượng, chưa phải đơn giá thành phẩm. Với số lượng lớn, các chi phí thiết lập máy, chuẩn bị khuôn và kiểm tra mẫu đầu tiên cũng được phân bổ trên nhiều sản phẩm hơn. Đây là lý do gia công bằng khuôn thường phát huy hiệu quả tốt hơn với các mã hàng có sản lượng lặp lại.
Chi phí xử lý và hoàn thiện sau dập
Sau đột dập, sản phẩm có thể cần thêm các công đoạn hoàn thiện trước khi giao hoặc đưa vào lắp ráp. Các công đoạn có thể phát sinh gồm:
- Phá ba via.
- Mài cạnh.
- Hàn.
- Taro ren.
- Chấn bổ sung.
- Đánh bóng inox.
- Mạ kẽm.
- Mạ điện.
- Sơn tĩnh điện.
- Xử lý bề mặt nhôm.
- Kiểm tra hoặc đóng gói theo yêu cầu.
Bảng chi phí hoàn thiện sau dập tham khảo
| Công đoạn | Đơn vị tính phổ biến | Giá tham khảo |
| Phá ba via đơn giản | Chi tiết | 500 – 3.000 đ |
| Taro ren | Lỗ | 1.000 – 5.000 đ |
| Mài hoàn thiện | Chi tiết | 2.000 – 10.000 đ |
| Sơn tĩnh điện | m² hoặc kg | 60.000 – 120.000 đ/m² |
| Mạ kẽm nhúng nóng | kg | 15.000 – 30.000 đ/kg |
| Hoàn thiện đặc biệt | Theo bản vẽ | Báo giá riêng |
Mức giá chỉ mang tính tham khảo dự toán, bởi kích thước, khối lượng tối thiểu của đơn hàng, yêu cầu ngoại quan và đơn vị xử lý có thể làm giá thực tế thay đổi. Bảng giá gia công dập kim loại tổng hợp tham khảo
| Hạng mục | Đơn giá tham khảo |
| Đột dập đơn giản | 1.000 – 5.000 đ/chi tiết |
| Dập gân, uốn đơn giản | 3.000 – 10.000 đ/chi tiết |
| Dập định hình nhiều bước | 8.000 – 30.000 đ/chi tiết |
| Dập chi tiết nhỏ số lượng lớn | 500 – 3.000 đ/chi tiết |
| Khuôn dập đơn giản | 5 – 20 triệu đồng/bộ |
| Khuôn nhiều công đoạn | 15 – 60 triệu đồng/bộ |
| Khuôn dập liên hoàn | 40 – 150+ triệu đồng/bộ |
| Mạ kẽm nhúng nóng sau dập | 15.000 – 30.000 đ/kg |
| Sơn tĩnh điện | 60.000 – 120.000 đ/m² |
Bảng Giá Gia Công Dập Vỏ Tủ Điện Phụ Thuộc Vào Gì?
Bảng giá gia công dập vỏ tủ điện phụ thuộc vào kích thước tủ, chiều dày và loại vật liệu, số lượng lỗ cần đột, biên dạng dập, yêu cầu tạo gân, số lượng sản phẩm và các công đoạn chấn – hàn – hoàn thiện đi kèm. Vì mỗi mẫu tủ điện có bản vẽ và mức độ phức tạp khác nhau nên đơn giá thường được xác định sau khi xưởng kiểm tra bản vẽ triển khai. Đối với đơn hàng số lượng lớn, nếu sản phẩm sử dụng cùng một quy cách và khuôn đã được chuẩn bị, chi phí trên mỗi bộ thường có điều kiện tối ưu hơn so với sản xuất đơn chiếc hoặc số lượng nhỏ. Bảng giá gia công dập vỏ tủ điện tham khảo
| Hạng mục | Quy cách tham khảo | Đơn giá tham khảo |
| Đột dập panel nhỏ | Ít lỗ, biên dạng đơn giản | 30.000 – 70.000 đ/tấm |
| Đột dập cánh tủ điện | Có lỗ khóa, đèn, nút nhấn | 50.000 – 120.000 đ/tấm |
| Đột dập thân tủ | Nhiều lỗ và khe kỹ thuật | 70.000 – 180.000 đ/tấm |
| Dập gân tăng cứng | Theo biên dạng thiết kế | 20.000 – 60.000 đ/tấm |
| Đột + dập + chấn panel | Chi tiết mức độ trung bình | 80.000 – 200.000 đ/tấm |
| Gia công bộ vỏ tủ nhỏ | Cắt, đột, chấn cơ bản | 250.000 – 600.000 đ/bộ |
| Gia công bộ vỏ tủ trung bình | Nhiều lỗ, nhiều đường chấn | 500.000 – 1.200.000 đ/bộ |
| Vỏ tủ lớn/phức tạp | Theo bản vẽ riêng | Báo giá theo bản vẽ |
Lưu ý: Đây là mức giá tham khảo để dự toán, không phải báo giá cố định của một xưởng cụ thể. Giá thực tế còn phụ thuộc vật liệu, kích thước, dung sai, số lượng, yêu cầu khuôn và phạm vi công việc; cần ghi rõ giá đã bao gồm vật tư, sơn, VAT và vận chuyển hay chưa.
Kích thước và chiều dày vỏ tủ
Kích thước và chiều dày kim loại ảnh hưởng trực tiếp đến lượng vật liệu, khả năng bố trí phôi và yêu cầu của máy dập. Ví dụ, vỏ tủ nhỏ sử dụng thép tấm mỏng sẽ có điều kiện sản xuất khác với tủ công nghiệp kích thước lớn sử dụng thép dày. Các thông số cần cung cấp khi báo giá gồm: Dài × Rộng × Cao + chiều dày + loại vật liệu. Vật liệu có thể là thép tấm, thép mạ kẽm, inox hoặc vật liệu khác theo bản vẽ. Nếu báo giá bao gồm vật tư, biến động giá kim loại đầu vào cũng ảnh hưởng đến tổng giá thành.
Số lượng lỗ và biên dạng cần dập
Vỏ tủ điện có thể cần nhiều loại lỗ phục vụ lắp:
- Khóa và tay nắm.
- Bản lề.
- Đèn báo.
- Nút nhấn.
- Đồng hồ.
- Quạt thông gió.
- Lưới lọc.
- Đầu cáp.
- Bulông và vít.
- Các thiết bị điện khác.
Một panel chỉ có vài lỗ tròn thường có chi phí gia công thấp hơn tấm có nhiều lỗ vuông, khe dài, cụm lỗ thông gió và biên dạng đặc biệt. Không chỉ số lượng mà kích thước và hình dạng lỗ cũng ảnh hưởng đến phương án sản xuất. Nếu cần chế tạo khuôn riêng cho một biên dạng đặc biệt, chi phí khuôn cần được tính riêng hoặc phân bổ vào sản lượng.
Yêu cầu dập gân tăng cứng
Thân và cánh tủ có diện tích lớn có thể được thiết kế thêm gân tăng cứng nhằm cải thiện độ cứng hình học của panel. Chi phí dập gân phụ thuộc vào: Chiều dài gân + số lượng gân + chiều cao + hình dạng + vị trí + yêu cầu khuôn. Một đường gân thẳng đơn giản có mức độ gia công khác với panel có nhiều gân giao nhau hoặc biên dạng tăng cứng riêng. Nếu chưa có khuôn phù hợp, cần tính thêm chi phí thiết kế và chế tạo dụng cụ. Với sản lượng lớn, chi phí này có thể được phân bổ trên toàn bộ số sản phẩm. Sau dập gân cũng cần kiểm tra độ phẳng của panel để hạn chế trường hợp đạt hình dạng gân nhưng tấm bị cong hoặc vênh.
Số lượng sản phẩm đặt gia công
Số lượng ảnh hưởng rõ đến đơn giá gia công dập vỏ tủ điện. Đơn hàng nhỏ vẫn phát sinh thời gian: Chuẩn bị bản vẽ → Lập trình/chuẩn bị khuôn → Thiết lập máy → Chạy mẫu → Đo kiểm → Sản xuất. Khi sản xuất nhiều sản phẩm cùng mã, các chi phí chuẩn bị này được phân bổ trên số lượng lớn hơn. Có thể tham khảo cách điều chỉnh đơn giá theo sản lượng:
| Số lượng | Mức giá tham khảo so với đơn chiếc |
| 1 – 5 bộ | 100% |
| 6 – 20 bộ | Khoảng 90 – 95% |
| 21 – 50 bộ | Khoảng 85 – 90% |
| 51 – 100 bộ | Khoảng 80 – 88% |
| Trên 100 bộ | Báo giá theo sản lượng thực tế |
Bảng trên chỉ minh họa nguyên tắc phân bổ chi phí, không phải mức giảm giá cố định. Với sản phẩm phải chế tạo khuôn riêng, cần tính cả số lượng dự kiến trong toàn bộ vòng đời sản phẩm.
Các công đoạn chấn và hoàn thiện đi kèm
Đột dập thường chỉ là một phần trong quy trình sản xuất vỏ tủ. Nếu khách hàng đặt gia công vỏ tủ điện hoàn chỉnh, báo giá còn bao gồm các nguyên công tiếp theo. Quy trình có thể là: Cắt phôi → Đột lỗ → Dập gân → Chấn gấp → Hàn → Mài → Xử lý bề mặt → Sơn tĩnh điện → Lắp phụ kiện → Kiểm tra. Bảng chi phí công đoạn đi kèm tham khảo
| Công đoạn | Đơn giá tham khảo |
| Đột lỗ cơ bản | 1.000 – 5.000 đ/vị trí hoặc tính theo chi tiết |
| Dập gân | 20.000 – 60.000 đ/tấm |
| Chấn CNC | 5.000 – 20.000 đ/đường chấn |
| Hàn hoàn thiện | 30.000 – 150.000 đ/chi tiết |
| Mài, phá ba via | 10.000 – 50.000 đ/chi tiết |
| Sơn tĩnh điện | 60.000 – 120.000 đ/m² |
| Lắp ráp phụ kiện | Theo số lượng và loại phụ kiện |
| Yêu cầu đặc biệt | Báo giá theo bản vẽ |
Với một vỏ tủ cần nhiều đường chấn, nhiều mối hàn và yêu cầu ngoại quan cao, phần hoàn thiện có thể chiếm tỷ trọng đáng kể trong tổng giá thành.
Tiêu Chí Chọn Xưởng Gia Công Dập Kim Loại Uy Tín
Lựa chọn xưởng gia công dập kim loại uy tín không nên chỉ dựa vào đơn giá mà cần đánh giá đồng thời năng lực máy dập, khả năng thiết kế khuôn, kiểm soát dung sai, năng lực sản xuất hàng loạt và quy trình kiểm tra chất lượng. Một xưởng phù hợp cần có khả năng tiếp nhận bản vẽ, phân tích phương án dập và duy trì tính đồng đều của sản phẩm trong suốt đơn hàng. Đặc biệt với sản phẩm sử dụng khuôn dập chuyên dụng hoặc khuôn dập liên hoàn, năng lực về khuôn và kiểm soát sản xuất có ảnh hưởng trực tiếp đến chất lượng cũng như tiến độ.
Có máy dập phù hợp với vật liệu và sản phẩm
Máy dập cần phù hợp với loại vật liệu, chiều dày, kích thước và hình dạng của chi tiết cần sản xuất. Không phải máy có lực dập càng lớn thì càng phù hợp với mọi sản phẩm. Khi đánh giá năng lực thiết bị có thể xem xét:
- Lực dập của máy.
- Kích thước bàn máy.
- Hành trình làm việc.
- Không gian lắp khuôn.
- Khả năng điều chỉnh hành trình.
- Khả năng cấp phôi.
- Khả năng chạy khuôn liên hoàn.
- Mức độ ổn định khi sản xuất liên tục.
Ví dụ, một chi tiết nhỏ bằng thép mỏng có yêu cầu thiết bị khác với sản phẩm dập thép tấm dày hoặc khuôn có kích thước lớn. Xưởng cũng cần xác định lực dập dựa trên chiều dày, vật liệu, chiều dài đường cắt và loại nguyên công, thay vì lựa chọn máy chỉ theo kinh nghiệm chung. Với đơn hàng số lượng lớn, khả năng kết hợp máy dập với bộ cấp liệu, bộ nắn và hệ thống cấp phôi tự động cũng là yếu tố đáng xem xét.
Có năng lực thiết kế và chế tạo khuôn
Khuôn là một trong những yếu tố quyết định khả năng sản xuất ổn định của chi tiết đột dập. Vì vậy, xưởng có năng lực thiết kế và chế tạo khuôn dập sẽ chủ động hơn khi tiếp nhận sản phẩm mới hoặc cần điều chỉnh sản phẩm hiện có. Năng lực này thể hiện qua khả năng: Phân tích bản vẽ → Xác định nguyên công → Thiết kế strip layout → Thiết kế chày cối → Chọn vật liệu khuôn → Gia công → Lắp ráp → Dập thử → Hiệu chỉnh. Tùy sản lượng và độ phức tạp, xưởng cần tư vấn được phương án phù hợp giữa:
- Khuôn đơn.
- Khuôn dập/uốn.
- Khuôn nhiều nguyên công.
- Khuôn định hình.
- Khuôn dập liên hoàn.
Không nhất thiết mọi sản phẩm đều phải sử dụng khuôn phức tạp. Với số lượng nhỏ, đầu tư khuôn liên hoàn có thể không kinh tế. Ngược lại, sản phẩm lặp lại hàng chục nghìn hoặc hàng trăm nghìn chi tiết cần xem xét phương án khuôn có năng suất và tuổi thọ phù hợp.
Kiểm soát kích thước trong sản xuất hàng loạt
Một mẫu dập thử đạt kích thước chưa đủ để đánh giá toàn bộ năng lực của xưởng. Điều quan trọng là khả năng duy trì kích thước ổn định trong cả quá trình sản xuất hàng loạt. Các thông số cần được kiểm soát tùy sản phẩm gồm:
| Hạng mục | Nội dung cần kiểm tra |
| Kích thước tổng thể | Theo bản vẽ |
| Kích thước lỗ | Đường kính hoặc biên dạng |
| Vị trí lỗ | Khoảng cách tâm và vị trí so với chuẩn |
| Biên dạng dập | Đúng hình học thiết kế |
| Góc uốn | Theo dung sai yêu cầu |
| Chiều cao gân | Đúng kích thước |
| Độ phẳng | Kiểm soát cong, vênh |
| Ba via | Không vượt yêu cầu |
| Bề mặt | Kiểm tra nứt, xước, móp |
| Lắp ghép | Kiểm tra khi sản phẩm có yêu cầu |
Xưởng nên thực hiện kiểm tra sản phẩm đầu tiên, sau đó lấy mẫu định kỳ trong quá trình chạy máy. Khi thay cuộn vật liệu, thay lô thép, bảo trì khuôn hoặc điều chỉnh máy, những đặc tính quan trọng cũng nên được kiểm tra lại trước khi tiếp tục sản xuất số lượng lớn.
Có khả năng xử lý nhiều loại chi tiết dập
Một xưởng gia công dập kim loại có năng lực tốt cần có khả năng lựa chọn phương án phù hợp cho nhiều dạng chi tiết thay vì chỉ thực hiện các sản phẩm đột lỗ đơn giản. Các hạng mục có thể bao gồm:
- Đột lỗ kim loại tấm.
- Dập bát góc kết cấu.
- Dập bass, pát treo.
- Dập gân tăng cứng.
- Dập chi tiết inox.
- Dập thép tấm.
- Dập chi tiết vỏ tủ điện.
- Dập chi tiết ô tô, xe máy theo bản vẽ.
- Dập vuốt chi tiết dạng cốc, hộp.
- Dập định hình chi tiết cơ khí.
- Sản xuất bằng khuôn liên hoàn.
Ngoài đột dập, khả năng phối hợp các công đoạn cắt, chấn CNC, hàn, phay khuôn, mài và xử lý bề mặt có thể giúp giảm việc chuyển sản phẩm qua nhiều đơn vị. Tuy nhiên, khi lựa chọn xưởng vẫn cần kiểm tra năng lực thực tế đối với đúng loại sản phẩm cần đặt hàng, đặc biệt với chi tiết có dung sai chặt hoặc yêu cầu tạo hình phức tạp.
Chủ động kiểm tra khuôn và chất lượng thành phẩm
Trong sản xuất hàng loạt, khuôn làm việc liên tục nên chày, cối và các bộ phận dẫn hướng có thể bị mòn theo thời gian. Nếu không kiểm tra, chất lượng sản phẩm có thể thay đổi dù chương trình và thiết lập máy không thay đổi. Xưởng cần có kế hoạch kiểm tra: Chày → Cối → Khe hở → Trụ và bạc dẫn hướng → Pilot → Tấm thoát liệu → Lò xo/cơ cấu hồi → Hệ thống thoát phế. Một dấu hiệu thường gặp của khuôn cần kiểm tra là ba via tăng dần, kích thước thay đổi, cấp phôi không ổn định hoặc biên dạng sản phẩm bắt đầu sai lệch. Song song với khuôn, thành phẩm cần được đo bằng dụng cụ phù hợp như thước cặp, panme, thước đo cao, dưỡng kiểm hoặc thiết bị đo chuyên dụng tùy mức dung sai. Có thể sử dụng checklist khi lựa chọn xưởng:
| Tiêu chí đánh giá | Nội dung cần xác nhận |
| Máy dập | Phù hợp kích thước và lực yêu cầu |
| Thiết kế khuôn | Có khả năng triển khai theo sản phẩm |
| Chế tạo khuôn | Chủ động gia công và hiệu chỉnh |
| Dập thử | Có kiểm tra mẫu trước sản xuất |
| Đo kiểm | Có dụng cụ phù hợp với dung sai |
| Sản xuất hàng loạt | Có quy trình lấy mẫu định kỳ |
| Bảo trì khuôn | Theo dõi và xử lý mài mòn |
| Truy xuất | Quản lý bản vẽ, mã hàng và lô sản xuất |
| Tiến độ | Đáp ứng sản lượng theo kế hoạch |
| Báo giá | Thể hiện rõ vật liệu, khuôn và phạm vi gia công |
Khi gửi yêu cầu đến xưởng gia công dập kim loại uy tín, khách hàng nên cung cấp bản vẽ 2D/3D hoặc mẫu, vật liệu, chiều dày, dung sai, số lượng mỗi đợt, tổng sản lượng dự kiến và yêu cầu hoàn thiện. Đây cũng là cơ sở để đánh giá cách xưởng phân tích sản phẩm và đề xuất phương án khuôn. Không nên lựa chọn chỉ dựa vào đơn giá thấp nhất. Báo giá cần được so sánh trên cùng điều kiện về vật liệu, số lượng, khuôn, dung sai, xử lý bề mặt và phạm vi kiểm tra. Một phương án có giá thấp nhưng không bao gồm chế tạo khuôn, vật liệu hoặc công đoạn hoàn thiện sẽ không tương đương với báo giá trọn gói.
Chọn Công Ty Chế Tạo Khuôn Dập Kim Loại Theo Tiêu Chí Nào?
Khi lựa chọn công ty chế tạo khuôn dập kim loại, không nên chỉ so sánh giá chế tạo khuôn mà cần đánh giá khả năng triển khai toàn bộ quá trình từ phân tích sản phẩm, thiết kế khuôn, gia công chi tiết, lắp ráp, dập thử đến bảo trì sau bàn giao. Một bộ khuôn có thiết kế phù hợp phải tạo được sản phẩm đúng bản vẽ, duy trì độ ổn định khi chạy lặp lại và tương thích với máy dập thực tế. Đặc biệt với đơn hàng sản xuất hàng loạt, cần xem xét cả sản lượng dự kiến, tuổi thọ khuôn, khả năng thay thế các chi tiết hao mòn và thời gian xử lý khi khuôn phát sinh vấn đề trong quá trình sản xuất.
Năng lực thiết kế khuôn theo sản phẩm thực tế
Tiêu chí đầu tiên là khả năng chuyển bản vẽ hoặc mẫu sản phẩm thành phương án khuôn có thể sản xuất thực tế. Công ty chế tạo khuôn cần phân tích đồng thời hình dạng chi tiết, vật liệu, chiều dày, dung sai và sản lượng. Quá trình thiết kế thường bắt đầu từ: Bản vẽ sản phẩm → Phân tích khả năng dập → Xác định nguyên công → Chọn loại khuôn → Bố trí các bước dập → Thiết kế kết cấu khuôn. Đối với khuôn liên hoàn, cần thiết kế thêm strip layout để xác định:
- Hướng cấp vật liệu.
- Chiều rộng dải.
- Bước cấp phôi.
- Số lượng trạm.
- Vị trí đột và cắt.
- Trình tự tạo hình.
- Phần vật liệu giữ sản phẩm.
- Vị trí pilot định vị.
- Công đoạn cắt tách cuối cùng.
Một đơn vị có năng lực thiết kế tốt cũng cần đánh giá khuôn dự kiến chạy trên máy nào, lực dập cần thiết, kích thước bàn máy và hệ thống cấp liệu đi kèm.
Khả năng dập thử và hiệu chỉnh tại xưởng
Thiết kế và gia công hoàn thành chưa đồng nghĩa khuôn đã sẵn sàng đưa vào sản xuất. Dập thử khuôn là giai đoạn quan trọng để kiểm chứng thiết kế bằng sản phẩm thực tế. Quy trình nên có: Lắp khuôn → Căn chỉnh → Chuẩn bị đúng vật liệu → Dập thử → Đo sản phẩm → Phân tích sai lệch → Hiệu chỉnh → Dập thử lại → Xác nhận mẫu. Mẫu sau dập cần được kiểm tra các đặc tính theo bản vẽ như:
| Hạng mục | Nội dung kiểm tra |
| Kích thước tổng thể | Đối chiếu bản vẽ |
| Lỗ | Kích thước và vị trí |
| Biên dạng cắt | Hình dạng và kích thước |
| Gân dập | Vị trí, chiều cao |
| Góc tạo hình | Theo dung sai |
| Độ phẳng | Kiểm tra cong, vênh |
| Mép cắt | Kiểm tra ba via |
| Vùng tạo hình | Kiểm tra nứt, nhăn |
| Lắp ghép | Thử với chi tiết liên quan khi cần |
Nếu công ty có khả năng dập thử ngay tại xưởng, quá trình gia công khuôn – thử khuôn – sửa khuôn – thử lại thường chủ động hơn so với việc phải chuyển khuôn qua nhiều đơn vị khác nhau.
Kinh nghiệm với khuôn đơn và khuôn liên hoàn
Không phải sản phẩm nào cũng nên sử dụng cùng một loại khuôn. Công ty chế tạo cần có khả năng lựa chọn phương án phù hợp với sản lượng và đặc điểm chi tiết. Khuôn đơn phù hợp với nguyên công riêng biệt hoặc những sản phẩm chưa cần tích hợp nhiều bước vào một hệ khuôn. Trong khi đó, khuôn dập liên hoàn phù hợp hơn với những sản phẩm có sản lượng lớn và cần thực hiện nhiều nguyên công liên tiếp. Ví dụ:
- Trạm 1: Đột lỗ định vị
- Trạm 2: Đột lỗ chức năng
- Trạm 3: Cắt biên
- Trạm 4: Dập gân
- Trạm 5: Uốn
- Trạm 6: Định hình
- Trạm 7: Cắt tách thành phẩm
Với khuôn liên hoàn, đơn vị chế tạo cần có kinh nghiệm về bước cấp, pilot, carrier, thoát phế, phân bố lực giữa các trạm và độ ổn định của dải vật liệu. Do đó, khi đánh giá nhà cung cấp nên xem các loại khuôn họ đã thực hiện có tương đồng về vật liệu, kích thước và mức độ phức tạp với sản phẩm cần đặt hay không.
Khả năng bảo trì, sửa chữa khuôn sau sản xuất
Khuôn dập là công cụ sản xuất phải làm việc lặp lại nên các bộ phận như chày, cối, pilot và cơ cấu dẫn hướng có thể bị mòn hoặc cần điều chỉnh sau một thời gian sử dụng. Vì vậy, ngoài giá chế tạo ban đầu, nên xem xét khả năng hỗ trợ sau bàn giao. Các hạng mục bảo trì có thể bao gồm:
- Mài lại chày và cối.
- Thay chày bị mòn hoặc hư hỏng.
- Thay insert cối.
- Sửa tấm thoát liệu.
- Kiểm tra trụ và bạc dẫn hướng.
- Thay lò xo hoặc bộ phận hồi.
- Điều chỉnh khe hở làm việc.
- Xử lý tình trạng ba via tăng.
- Sửa chữa vị trí thoát phế.
- Hiệu chỉnh lại khuôn khi sản phẩm sai lệch.
Một lợi thế đáng chú ý là thiết kế các chi tiết hao mòn theo dạng có thể tháo và thay thế. Khi đó không phải chế tạo lại toàn bộ khuôn khi một bộ phận làm việc bị mòn. Trước khi đặt hàng, nên làm rõ phạm vi bảo hành khuôn, bảo trì, cung cấp chi tiết thay thế và chi phí sửa chữa.
Kiểm soát tiến độ chế tạo khuôn
Thời gian chế tạo khuôn ảnh hưởng trực tiếp đến kế hoạch chạy thử và sản xuất hàng loạt. Vì vậy, báo giá nên đi kèm với một tiến độ cụ thể thay vì chỉ ghi tổng số ngày giao khuôn. Tiến độ có thể chia thành: Phân tích sản phẩm → Thiết kế → Duyệt thiết kế → Chuẩn bị vật liệu → Gia công → Nhiệt luyện → Mài/EDM → Lắp ráp → Dập thử T0 → Hiệu chỉnh → T1/T2 → Xác nhận mẫu → Bàn giao. Các mốc thử khuôn đặc biệt hữu ích khi sản phẩm cần nhiều lần hiệu chỉnh. Ví dụ:
- T0: lần thử khuôn đầu tiên.
- T1: thử lại sau lần hiệu chỉnh đầu.
- T2: tiếp tục xác nhận sau các điều chỉnh cần thiết.
- Mẫu đạt: xác nhận trước khi đưa khuôn vào sản xuất.
Cách quản lý theo từng mốc giúp khách hàng biết khuôn đang ở giai đoạn nào và phát hiện sớm những yếu tố có thể ảnh hưởng đến ngày giao. Checklist lựa chọn công ty chế tạo khuôn dập kim loại
| Tiêu chí | Nội dung nên kiểm tra |
| Thiết kế khuôn | Có triển khai từ bản vẽ/mẫu sản phẩm |
| Phân tích công nghệ | Xác định được trình tự dập phù hợp |
| Khuôn đơn | Có khả năng thiết kế và chế tạo |
| Khuôn liên hoàn | Có kinh nghiệm thiết kế nhiều trạm |
| Gia công khuôn | Có năng lực phay, mài, EDM hoặc hệ thống gia công phù hợp |
| Dập thử | Có khả năng thử và đo mẫu |
| Hiệu chỉnh | Chủ động sửa khuôn sau thử |
| Đo kiểm | Có thiết bị phù hợp với dung sai |
| Bảo trì | Có khả năng sửa và thay chi tiết hao mòn |
| Tiến độ | Có mốc thiết kế, gia công, thử và bàn giao |
| Hồ sơ | Quản lý bản vẽ và phiên bản thiết kế |
| Báo giá | Thể hiện rõ phạm vi chế tạo và thử khuôn |
Khi yêu cầu báo giá từ công ty chế tạo khuôn dập kim loại, nên gửi cùng một bộ dữ liệu cho các đơn vị gồm bản vẽ 2D/3D, vật liệu, chiều dày, dung sai, sản lượng mỗi tháng/năm, máy dập dự kiến và yêu cầu tuổi thọ khuôn. Nhờ đó, các phương án báo giá mới có cơ sở tương đương để so sánh. Không nên chỉ chọn nhà cung cấp có giá khuôn thấp nhất. Cần xem giá đã bao gồm thiết kế, vật liệu khuôn, nhiệt luyện, lắp ráp, dập thử, số lần hiệu chỉnh, mẫu thử và bảo hành hay chưa.
Chế Tạo Khuôn Dập Kim Loại Miền Nam Cho Đơn Hàng Sản Xuất Hàng Loạt
Chế tạo khuôn dập kim loại miền Nam cho sản xuất hàng loạt cần đáp ứng đồng thời yêu cầu về độ chính xác của sản phẩm, năng suất, độ ổn định của khuôn và khả năng bảo trì trong quá trình sử dụng. Từ bản vẽ hoặc mẫu chi tiết, xưởng cần phân tích vật liệu, chiều dày, dung sai và sản lượng để lựa chọn khuôn đơn, khuôn nhiều công đoạn hoặc khuôn dập liên hoàn phù hợp. Đối với doanh nghiệp sản xuất tại TP.HCM và các tỉnh phía Nam, việc phối hợp từ khâu tiếp nhận dữ liệu, chế tạo, dập thử đến bàn giao hồ sơ kỹ thuật giúp khuôn có thể được kiểm tra đầy đủ trước khi đưa vào dây chuyền sản xuất.
Tiếp nhận yêu cầu từ TP.HCM và các tỉnh phía Nam
Nhu cầu chế tạo khuôn dập kim loại miền Nam tập trung ở nhiều nhóm doanh nghiệp sản xuất cơ khí, linh kiện, thiết bị điện, kết cấu kim loại và công nghiệp phụ trợ tại TP.HCM cũng như các tỉnh công nghiệp lân cận. Khi tiếp nhận yêu cầu, những thông tin quan trọng cần có gồm:
- Bản vẽ CAD 2D hoặc 3D.
- Mẫu sản phẩm nếu chưa có bản vẽ đầy đủ.
- Mác và chiều dày vật liệu.
- Dung sai kích thước.
- Yêu cầu bề mặt.
- Số lượng sản phẩm mỗi lô.
- Sản lượng dự kiến theo tháng hoặc năm.
- Máy dập dự kiến sử dụng.
- Yêu cầu về tuổi thọ khuôn.
Với đơn hàng sản xuất hàng loạt, sản lượng là dữ liệu đặc biệt quan trọng. Cùng một sản phẩm nhưng nhu cầu vài nghìn và hàng trăm nghìn chi tiết có thể dẫn đến phương án kết cấu khuôn khác nhau. Quy trình tiếp nhận có thể triển khai: Nhận yêu cầu → Kiểm tra bản vẽ → Phân tích khả năng dập → Xác định sản lượng → Đề xuất phương án khuôn → Thống nhất yêu cầu kỹ thuật → Triển khai thiết kế.
Chế tạo khuôn theo bản vẽ hoặc mẫu chi tiết
Trường hợp khách hàng có bản vẽ đầy đủ, xưởng có thể trực tiếp phân tích hình học sản phẩm và xây dựng trình tự nguyên công. Nếu khách hàng chỉ cung cấp mẫu, cần đo kiểm và xây dựng dữ liệu kỹ thuật cần thiết trước khi thiết kế khuôn. Với các kích thước chức năng hoặc lắp ghép quan trọng, nên xác nhận dung sai thay vì chỉ sao chép kích thước đo được trên một mẫu duy nhất. Tùy sản phẩm, khuôn có thể thực hiện: Đột lỗ → Cắt biên → Dập nổi/lõm → Dập gân → Uốn → Dập vuốt → Định hình → Cắt tách. Đối với khuôn dập liên hoàn, cần xây dựng strip layout để bố trí các trạm trên dải vật liệu. Ví dụ: Trạm Nguyên công
- Đột lỗ dẫn hướng
- Đột lỗ chức năng
- Cắt biên sơ bộ
- Dập gân
- Tạo hình
- Uốn
- Hiệu chỉnh
- Cắt tách sản phẩm
Số trạm thực tế được xác định theo hình dạng chi tiết chứ không áp dụng cố định cho mọi sản phẩm. Sau khi hoàn thiện thiết kế, các bộ phận như chày, cối, insert, tấm giữ, tấm thoát liệu, đế khuôn và cơ cấu dẫn hướng được gia công theo bản vẽ chế tạo.
Dập thử trước khi đưa khuôn vào sản xuất
Khuôn sau khi lắp ráp cần trải qua quá trình dập thử trước khi được xác nhận cho sản xuất hàng loạt. Điều kiện thử nên càng gần với điều kiện sản xuất thực tế càng tốt, đặc biệt về: Loại vật liệu + chiều dày + máy dập + phương thức cấp phôi + thông số làm việc. Quy trình thử có thể gồm: Lắp khuôn → Căn chỉnh → Cấp phôi → Dập thử → Lấy mẫu → Đo kiểm → Đánh giá → Hiệu chỉnh → Thử lại. Sản phẩm mẫu cần được kiểm tra theo bản vẽ về kích thước tổng thể, vị trí lỗ, biên dạng, góc tạo hình, gân dập, độ phẳng và chất lượng mép. Đối với khuôn liên hoàn, ngoài sản phẩm cuối cùng còn cần quan sát sự ổn định của bước cấp, pilot, carrier, quá trình thoát phế và hoạt động giữa các trạm. Không nên chỉ dập một sản phẩm đạt rồi kết luận khuôn đã ổn định. Với khuôn phục vụ sản lượng lớn, chạy thử liên tục trong một khoảng sản lượng phù hợp sẽ giúp đánh giá tốt hơn tính lặp lại.
Hiệu chỉnh khuôn theo yêu cầu thành phẩm
Kết quả dập thử có thể cho thấy một số kích thước hoặc biên dạng cần tiếp tục hiệu chỉnh. Các trường hợp thường cần xử lý gồm:
- Lỗ chưa đúng vị trí.
- Biên dạng cắt sai lệch.
- Ba via lớn.
- Góc tạo hình chưa đạt.
- Gân chưa đúng chiều cao.
- Chi tiết bị cong hoặc vênh.
- Vùng tạo hình xuất hiện nứt hoặc nhăn.
- Sản phẩm khó thoát khỏi khuôn.
- Dải vật liệu cấp chưa ổn định.
Tùy nguyên nhân, có thể cần điều chỉnh chày, cối, insert, khe hở, cơ cấu định vị hoặc các thông số thiết lập máy. Quá trình nên được thực hiện theo vòng kiểm soát: Dập thử → Đo → Xác định sai lệch → Tìm nguyên nhân → Hiệu chỉnh → Dập lại → Đo lại → Xác nhận. Đối với sản phẩm có nhiều kích thước quan trọng, cần tránh điều chỉnh một vị trí nhưng làm thay đổi những đặc tính đã đạt ở nguyên công khác. Sau khi mẫu đáp ứng yêu cầu, các thông số quan trọng của khuôn và điều kiện chạy nên được ghi nhận để thuận tiện cho những lần sản xuất tiếp theo.
Bàn giao khuôn và hồ sơ kỹ thuật
Đối với chế tạo khuôn dập kim loại cho sản xuất hàng loạt, bàn giao không nên chỉ gồm bộ khuôn vật lý. Hồ sơ kỹ thuật đi kèm giúp doanh nghiệp thuận tiện hơn khi vận hành, bảo trì và sửa chữa sau này. Tùy thỏa thuận, bộ hồ sơ có thể gồm:
| Hồ sơ | Nội dung |
| Bản vẽ tổng thể khuôn | Kết cấu và bố trí các cụm |
| Bản vẽ chi tiết | Chày, cối và các bộ phận quan trọng |
| Strip layout | Sơ đồ các trạm với khuôn liên hoàn |
| Danh mục chi tiết | Mã và số lượng bộ phận |
| Vật liệu khuôn | Thông tin vật liệu theo thiết kế |
| Kết quả kiểm tra mẫu | Kích thước quan trọng sau dập thử |
| Hướng dẫn lắp đặt | Thông tin cần thiết khi gá khuôn |
| Danh mục phụ tùng | Các chi tiết hao mòn/thay thế nếu có |
| Hồ sơ bảo trì | Các vị trí cần kiểm tra định kỳ |
Trước khi bàn giao, cần thống nhất rõ phạm vi hồ sơ, quyền sở hữu dữ liệu thiết kế, mẫu chuẩn, phụ tùng đi kèm và điều kiện bảo hành hoặc sửa chữa khuôn. Đối với khuôn chuyển đến nhà máy khác để sản xuất, các thông số liên quan đến kích thước lắp khuôn, chiều cao đóng khuôn, hướng cấp liệu và yêu cầu máy dập cần được xác nhận trước để hạn chế phát sinh khi lắp đặt.
Câu Hỏi Thường Gặp Về Gia Công Đột Dập Kim Loại
Có. Với số lượng ít có thể dùng máy đột CNC gá chày tiêu chuẩn; với đơn hàng lớn mới cần làm khuôn dập chuyên dụng để tối ưu giá thành.
Khi sản xuất hàng loạt số lượng lớn, chi tiết có biên dạng phức tạp hoặc dập định hình 3D lặp đi lặp lại nhằm tăng tốc độ và hạ đơn giá.
Phù hợp cho chi tiết nhỏ, số lượng cực lớn (như long đen, bản lề, phụ kiện điện tử) cần tích hợp nhiều bước cắt, dập, uốn trong một chu kỳ máy.
Không nên. Inox có độ cứng và độ đàn hồi cao hơn thép, đòi hỏi khe hở chày cối lớn hơn và vật liệu làm khuôn chịu lực, chống mòn tốt hơn.
Cần gửi bản vẽ kỹ thuật (2D/3D), chủng loại vật liệu (inox, sắt, nhôm), độ dày phôi tấm, số lượng sản phẩm và thông tin đã có khuôn hay chưa.
Cokhixaydungsg – Xưởng Gia Công Đột Dập Kim Loại TP.HCM Theo Yêu Cầu, Chính Xác & Đáp Ứng Sản Xuất Hàng Loạt
Cokhixaydungsg – Xưởng Gia Công Đột Dập Kim Loại TP.HCM Theo Yêu Cầu, Chính Xác & Đáp Ứng Sản Xuất Hàng Loạt
Trong chuỗi sản xuất cơ khí chính xác, chế tạo thiết bị công nghiệp và phụ kiện kết cấu xây dựng, công nghệ đột dập kim loại là phương pháp gia công tối ưu nhất để định hình chi tiết hàng loạt với tốc độ cao, độ đồng đều tuyệt đối và chi phí tiết kiệm. Một chi tiết đột dập chuẩn xác từ kích thước lỗ, gờ mép đến độ phẳng phôi sẽ giúp các công đoạn chấn bẻ, hàn ghép và lắp dựng tại hiện trường diễn ra nhanh chóng, triệt tiêu hoàn toàn sai số lắp ráp.
Cokhixaydungsg tự hào là xưởng gia công đột dập kim loại TP.HCM uy tín hàng đầu. Với hệ thống máy đột dập CNC thủy lực công suất lớn, kho khuôn gá đa dạng cùng đội ngũ kỹ sư giàu kinh nghiệm, chúng tôi nhận gia công đột dập cơ khí theo bản vẽ và yêu cầu kỹ thuật riêng, cam kết độ chính xác cao và đáp ứng tiến độ sản xuất số lượng lớn cho mọi dự án.
Dịch Vụ Gia Công Đột Dập Kim Loại Theo Yêu Cầu Tại Cokhixaydungsg:
Cokhixaydungsg tiếp nhận gia công đa dạng các dòng sản phẩm đột dập kim loại tấm phục vụ hạ tầng xây dựng, giao thông, cơ điện (MEP) và dân dụng:
- Đột Lỗ Bản Mã, Mặt Bích & Bát Liên Kết: Đột lỗ tròn, lỗ oval (lỗ hạt đậu), lỗ chữ nhật trên các tấm bản mã thép, mặt bích dầm cột, tai treo cáp văng và phụ kiện cấy bu lông móng/dầm bê tông. Mép cắt sau đột nhẵn mịn, không ba via, chuẩn kích thước lắp bu lông cường độ cao.
- Dập Định Hình & Đột Lỗ Tôn Tấm, Tấm Sàn Grating: Dập gân tăng cứng, dập gờ chống trượt cho sàn thao tác, bậc cầu thang, dập định hình tấm hộ lan mềm, tấm ốp lam gió và hệ thống máng cáp điện công nghiệp.
- Đột Lưới Kim Loại & Tấm Tiêu Âm, Trang Trí: Gia công đột lưới hoa văn, lưới lọc rác Inox, tấm đột lỗ tiêu âm, tấm trang trí mặt dựng ngoại thất từ thép tấm, Inox và nhôm tấm.
- Gia Công Đa Dạng Chủng Loại & Độ Dày Vật Liệu: Nhận đột dập trên các mác thép carbon (SS400, Q235, A36), thép mạ kẽm, thép không gỉ (Inox 201, 304, 316), nhôm hợp kim (A1050, A5052) với độ dày phôi linh hoạt từ 0.5mm đến hơn 12mm.
Năng Lực Kỹ Thuật & Tiêu Chuẩn Gia Công Đột Dập Tại Cokhixaydungsg:
- Hệ Thống Máy Đột Dập CNC & Máy Dập Thủy Lực Đa Tấn: Trang bị hệ thống máy đột liên hoàn CNC, máy dập trục khuỷu và dập thủy lực công suất từ 25 tấn đến 250 tấn, cho phép gia công dập phôi dày với lực cắt ngấu, hành trình dập ổn định và hạn chế tối đa cong vênh phôi liệu.
- Thiết Kế & Chế Tạo Khuôn Gá Dập Chính Xác: Đội ngũ kỹ sư trực tiếp thiết kế khuôn dập (khuôn đơn, khuôn liên hoàn) bằng thép hợp kim chuyên dụng (SKD11, DC53) qua nhiệt luyện đạt độ cứng cao (58−62 HRC), đảm bảo tuổi thọ khuôn bền bỉ và tạo ra hàng vạn sản phẩm đồng nhất 100% về kích thước.
- Kiểm Soát Dung Sai & Khe Hở Cắt (Die Clearance): Tính toán khe hở cối chày chuẩn xác theo từng mác thép và độ dày tấm, triệt tiêu hiện tượng xé mép, bavia hoặc nứt phôi, đảm bảo dung sai vị trí tâm lỗ đạt mức ±0.1mm.
- Quy Trình Khép Kín Cắt Laser – Đột Dập – Chấn – Xử Lý Bề Mặt: Cung cấp trọn gói từ xả phôi, đột dập CNC, chấn định hình đến làm sạch bề mặt, sơn lót epoxy chống rỉ, sơn tĩnh điện ngoài trời hoặc mạ kẽm nhúng nóng đạt chuẩn độ dày mạ ≥65μm, mang lại thành phẩm hoàn thiện với mức giá xuất xưởng tốt nhất.
Quy Trình Tiếp Nhận Đơn Hàng Sản Xuất Hàng Loạt Tại TP.HCM:
- Tiếp Nhận Bản Vẽ & Thẩm Định Khuôn Dập: Đọc hiểu file 2D/3D (DWG, DXF, STEP) hoặc mẫu thực tế, tư vấn quy cách lỗ đột và kiểm tra phương án khuôn dập tối ưu.
- Bóc Tách Khối Lượng (BOQ) & Báo Giá Tận Xưởng: Tính toán hao phí phôi liệu, thời gian dập và đơn giá khuôn (nếu có) để gửi báo giá minh bạch, cam kết không phát sinh chi phí.
- Dập Thử Mẫu Đầu Tiên (First Sample): Tiến hành dập mẫu thử để đo kiểm kích thước, độ phẳng, nghiệm thu với khách hàng trước khi vận hành hàng loạt.
- Sản Xuất Hàng Loạt, Kiểm Soát QC & Bàn Giao: Vận hành dập liên tục đáp ứng tiến độ gấp, đo kiểm chất lượng ngẫu nhiên từng lô hàng, đóng gói chống trầy xước và giao hàng tận nơi tại TP.HCM cùng các tỉnh lân cận.
Nếu quý doanh nghiệp, xưởng cơ khí, nhà thầu xây dựng hoặc đơn vị phụ trợ công nghiệp đang tìm kiếm một xưởng gia công đột dập kim loại TP.HCM uy tín, chính xác theo bản vẽ và đáp ứng công suất sản xuất hàng loạt, hãy liên hệ ngay với Cokhixaydungsg để nhận hỗ trợ kỹ thuật và báo giá tốt nhất.
