
Dịch Vụ Thi Công, Gia công cơ khí theo yêu cầu
Gia Công Đồ Gá Cơ Khí, Bệ Máy & Khung Máy – Chính Xác Tuyệt Đối
Th10
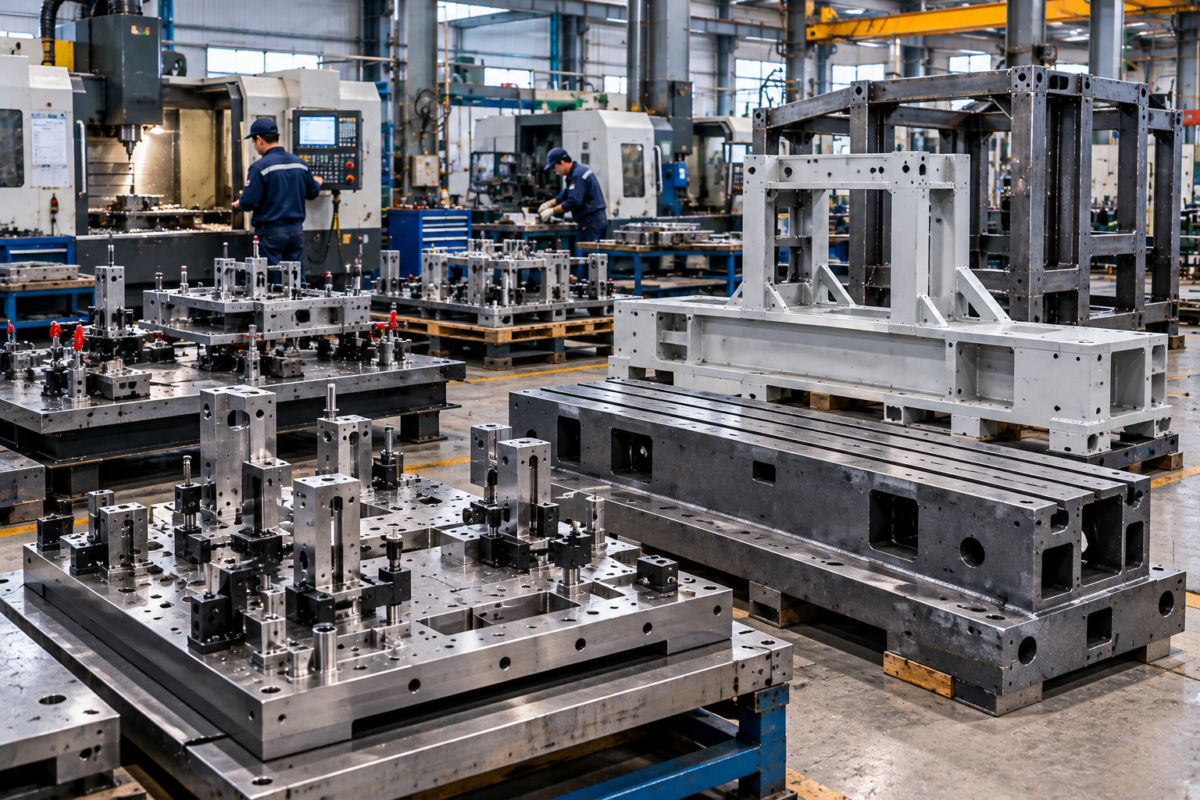
Gia công đồ gá cơ khí là quá trình chế tạo Jig & Fixture, bệ máy và các cụm định vị phục vụ sản xuất, lắp ráp, kiểm tra hoặc vận hành máy công nghiệp. Khác với chi tiết cơ khí thông thường, đồ gá cần kiểm soát chặt vị trí chuẩn, độ phẳng, độ vuông góc, khoảng cách lỗ và khả năng lặp lại khi gá đặt nhiều sản phẩm liên tiếp. Bên cạnh đồ gá, gia công bệ máy và gia công khung máy là hai nhóm công việc quan trọng trong chế tạo máy, dây chuyền tự động hóa và thiết bị công nghiệp.
Bệ máy thường tập trung vào độ cứng vững, độ phẳng và khả năng ổn định khi thiết bị hoạt động; trong khi khung máy đảm nhiệm vai trò tạo hình, liên kết và bảo vệ toàn bộ cụm thiết bị. Một hệ thống hoàn chỉnh có thể kết hợp nhiều công nghệ như cắt laser, chấn CNC, tiện – phay CNC, hàn MIG/MAG, mài, phay mặt chuẩn, xử lý ứng suất và hoàn thiện bề mặt. Điểm quan trọng là mỗi sản phẩm phải được chế tạo theo bản vẽ kỹ thuật, dung sai và điều kiện làm việc thực tế, thay vì áp dụng một quy cách chung cho tất cả Jig, bệ máy hoặc khung máy.
Gia công đồ gá cơ khí (Jig & Fixture) – Vật liệu SKD11 nhiệt luyện, độ cứng cao
Gia công đồ gá cơ khí thường được ứng dụng trong sản xuất hàng loạt, lắp ráp, hàn, gia công CNC, kiểm tra kích thước và các dây chuyền tự động. Jig và Fixture đều có chức năng hỗ trợ định vị sản phẩm, nhưng phạm vi sử dụng có thể khác nhau tùy thiết kế. Điểm chung là đồ gá phải duy trì vị trí của chi tiết ổn định và giúp thao tác được lặp lại giữa nhiều chu kỳ sản xuất.
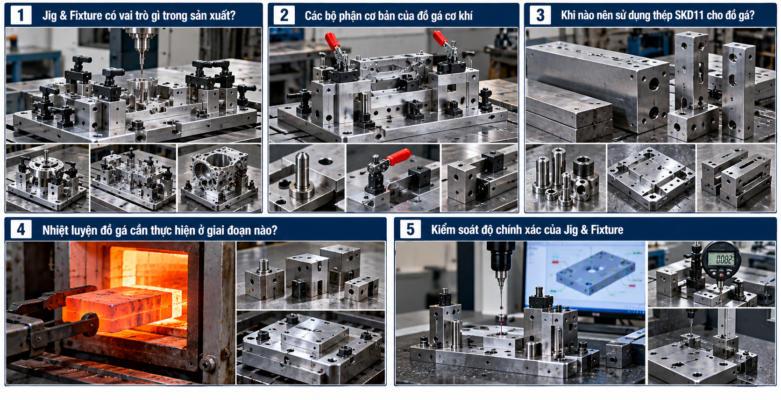
Jig & Fixture có vai trò gì trong sản xuất?
Một bộ đồ gá tốt giúp xác lập chuẩn cho chi tiết trước khi gia công hoặc lắp ráp. Các chức năng thường gặp gồm:
- Định vị chi tiết.
- Kẹp giữ sản phẩm.
- Hỗ trợ dẫn hướng.
- Giữ khoảng cách.
- Kiểm soát vị trí lắp ráp.
- Hạn chế sai lệch giữa các lần gá.
- Hỗ trợ thao tác nhanh hơn trong sản xuất hàng loạt.
Ví dụ, trong một đồ gá khoan, vị trí của sản phẩm phải được xác lập sao cho tâm lỗ sau mỗi lần gá vẫn nằm đúng tọa độ yêu cầu. Trong đồ gá hàn, hệ thống gá cần giữ các chi tiết ở đúng vị trí trong quá trình đính và hàn, đồng thời tính đến khả năng biến dạng do nhiệt.
Các bộ phận cơ bản của đồ gá cơ khí
Tùy thiết kế, một Jig hoặc Fixture có thể gồm:
- Tấm đế: tạo bề mặt cơ sở cho toàn bộ đồ gá.
- Chốt định vị: xác định vị trí của sản phẩm theo chuẩn.
- Khối tỳ: hỗ trợ và giữ cao độ của chi tiết.
- Cơ cấu kẹp: cố định sản phẩm trong quá trình thao tác.
- Bạc dẫn hướng: sử dụng ở một số loại đồ gá khoan hoặc gia công.
- Cữ chặn: giới hạn vị trí hoặc hành trình.
- Chi tiết thay thế: bố trí tại các vị trí chịu mài mòn để thuận tiện cho bảo trì.
Thiết kế đồ gá cần cân bằng giữa độ chính xác, độ cứng vững, khả năng thao tác và thời gian thay sản phẩm.
Khi nào nên sử dụng thép SKD11 cho đồ gá?
SKD11 thuộc nhóm thép dụng cụ làm việc nguội và thường được cân nhắc cho các chi tiết cần khả năng chống mài mòn hoặc độ cứng cao. Daido Steel phân loại vật liệu tương đương SKD11/D2 trong nhóm thép khuôn làm việc nguội và cũng nêu nhóm thép này có thể sử dụng cho dụng cụ, đồ gá. Trong đồ gá, SKD11 có thể phù hợp với:
- Chốt định vị.
- Cữ chặn.
- Insert chịu mài mòn.
- Chi tiết tiếp xúc lặp lại với sản phẩm.
- Bộ phận yêu cầu duy trì kích thước sau nhiều chu kỳ làm việc.
Tuy nhiên, không phải toàn bộ một bộ đồ gá đều cần làm bằng SKD11. Phần đế lớn có thể sử dụng thép kết cấu hoặc vật liệu khác phù hợp, trong khi chỉ những chi tiết chịu mài mòn mới dùng thép dụng cụ. Cách lựa chọn này giúp cân bằng giữa tuổi thọ và chi phí chế tạo.
Nhiệt luyện đồ gá cần thực hiện ở giai đoạn nào?
Với các chi tiết SKD11 cần nhiệt luyện, quy trình gia công thường phải tính trước lượng dư cho công đoạn hoàn thiện sau nhiệt luyện. Một trình tự tham khảo có thể là: Gia công thô → Nhiệt luyện → Kiểm tra biến dạng → Mài/phay tinh → Kiểm tra kích thước cuối. Do vật liệu có thể thay đổi kích thước trong quá trình nhiệt luyện, những vị trí yêu cầu dung sai chặt không nên mặc định hoàn thiện toàn bộ trước khi xử lý nhiệt. Độ cứng cuối cùng phải được xác định theo chức năng của chi tiết, vật liệu cụ thể và quy trình nhiệt luyện, thay vì áp dụng một giá trị HRC cố định cho mọi đồ gá.
Kiểm soát độ chính xác của Jig & Fixture
Độ chính xác của đồ gá không chỉ nằm ở từng kích thước riêng lẻ mà còn nằm ở mối quan hệ giữa các chuẩn. Các thông số thường cần kiểm tra gồm:
- Độ phẳng của mặt đế.
- Độ song song.
- Độ vuông góc.
- Khoảng cách tâm lỗ.
- Vị trí chốt định vị.
- Cao độ khối tỳ.
- Độ đồng tâm nếu có.
- Khả năng lặp lại sau tháo – gá.
Dung sai phải dựa trên bản vẽ và yêu cầu chức năng của Jig. Với các kích thước không ghi dung sai riêng, ISO 2768-1:1989 hiện vẫn được ISO liệt kê là tiêu chuẩn hiện hành trong giai đoạn phiên bản ISO 2768 Edition 2 đang hoàn tất quá trình xuất bản.
Gia công bệ máy (Machine Base) – Phay phẳng khổ lớn, khử ứng suất dư chống rung
Gia công bệ máy tập trung vào việc tạo ra kết cấu nền đủ cứng vững để lắp đặt động cơ, hộp số, cụm truyền động, máy CNC, thiết bị tự động hoặc các cụm máy công nghiệp khác. Bệ máy không chỉ có nhiệm vụ chịu trọng lượng thiết bị. Nó còn ảnh hưởng trực tiếp đến độ ổn định hình học, khả năng căn chỉnh và độ rung của hệ thống trong quá trình vận hành.
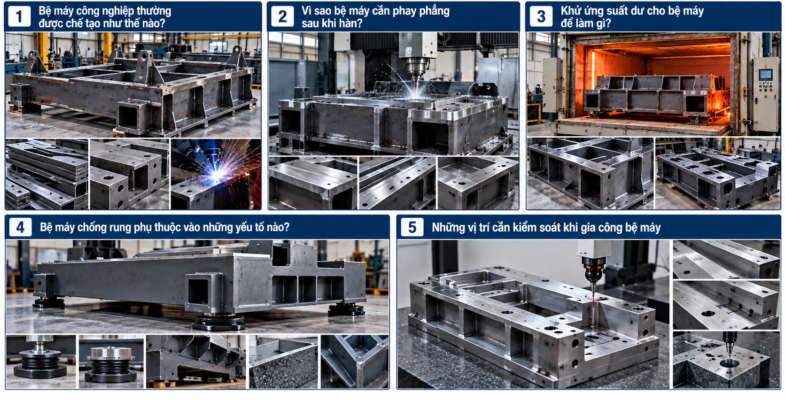
Bệ máy công nghiệp thường được chế tạo như thế nào?
Một bệ máy thép hàn có thể được tạo thành từ:
- Thép hộp.
- Thép hình.
- Thép tấm.
- Bản mã.
- Sườn tăng cứng.
- Tấm mặt lắp thiết bị.
- Chân tăng chỉnh hoặc vị trí neo xuống nền.
Các chi tiết được cắt, gá và hàn thành cụm trước khi chuyển sang các bước kiểm tra hoặc gia công mặt chuẩn. Với bệ có kích thước lớn, trình tự hàn cần được tính toán để hạn chế cong vênh.
Vì sao bệ máy cần phay phẳng sau khi hàn?
Nhiệt từ quá trình hàn làm kim loại giãn nở và co lại không đồng đều. TWI chỉ ra rằng biến dạng hàn chịu ảnh hưởng bởi đặc tính vật liệu, mức độ gá giữ, thiết kế liên kết, độ chính xác lắp ghép và quy trình hàn. Vì vậy, đối với bệ máy có mặt lắp thiết bị yêu cầu độ chính xác, chỉ hàn đúng kích thước tổng thể chưa chắc đã bảo đảm mặt đặt máy đạt yêu cầu. Sau khi hoàn thiện kết cấu, các mặt chuẩn có thể cần: Phay mặt → Khoan → Doa → Taro → Kiểm tra độ phẳng và vị trí lỗ. Gia công tinh sau khi kết cấu đã ổn định giúp thiết lập các mặt tham chiếu chính xác hơn cho bước lắp máy.
Khử ứng suất dư cho bệ máy để làm gì?
Quá trình hàn tạo ra ứng suất dư trong kết cấu. Ứng suất này có thể góp phần làm cấu kiện thay đổi hình học sau khi tháo gá hoặc khi tiếp tục gia công. Đối với các bệ máy có yêu cầu cao, quy trình sản xuất có thể xem xét bước ổn định hoặc xử lý ứng suất trước khi gia công tinh. Tuy nhiên, không nên viết chung rằng “mọi bệ máy đều bắt buộc phải khử ứng suất”. Phương pháp xử lý cần dựa trên:
- Kích thước bệ.
- Chiều dày vật liệu.
- Lượng mối hàn.
- Yêu cầu độ phẳng.
- Dung sai sau gia công.
- Điều kiện vận hành của máy.
Mục tiêu cuối cùng là hạn chế sự thay đổi hình học của bệ sau khi các mặt lắp đặt đã được gia công.
Bệ máy chống rung phụ thuộc vào những yếu tố nào?
Khả năng kiểm soát rung không chỉ phụ thuộc vào khối lượng của bệ. Các yếu tố liên quan còn có: Độ cứng kết cấu + vị trí sườn tăng cứng + liên kết với máy + điểm neo + đặc tính tải + tốc độ chuyển động của thiết bị. Với máy tạo rung động hoặc tải động lớn, kết cấu bệ cần được thiết kế dựa trên dữ liệu kỹ thuật của thiết bị. Xưởng gia công có nhiệm vụ chế tạo đúng bản vẽ đã được phê duyệt, không nên tự xác định tải trọng hoặc kết cấu chỉ dựa trên kích thước bên ngoài của máy.
Những vị trí cần kiểm soát khi gia công bệ máy
Đối với bệ máy, các vị trí thường cần chú ý gồm:
- Mặt đặt thiết bị.
- Vị trí lỗ bu lông.
- Khoảng cách giữa các cụm lắp.
- Tim trục.
- Cao độ mặt chuẩn.
- Độ phẳng.
- Độ song song giữa các mặt.
- Vị trí chân hoặc điểm neo.
Nếu nhiều cụm thiết bị cùng lắp trên một bệ, mối quan hệ giữa các mặt chuẩn càng quan trọng.
Gia công khung máy (Machine Frame) – Cắt laser, chấn CNC, hàn khung hộp thép
Gia công khung máy là quá trình chế tạo phần kết cấu bao quanh hoặc nâng đỡ các cụm chức năng của máy. Tùy thiết kế, khung có thể làm bằng thép hộp hàn, thép tấm chấn, inox hoặc kết hợp nhiều loại vật liệu.
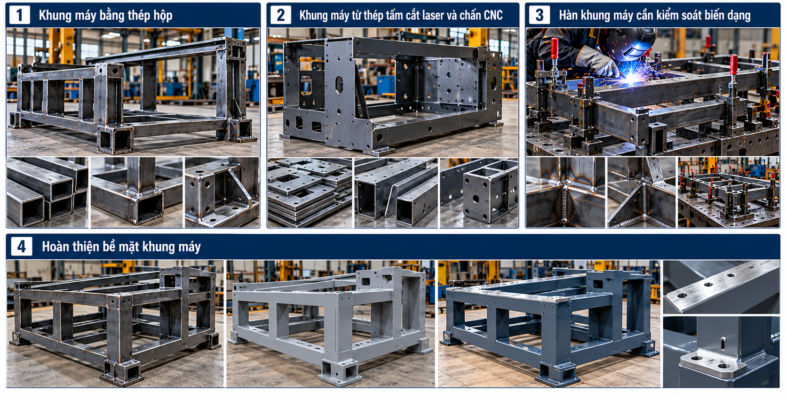
Khung máy bằng thép hộp
Thép hộp được sử dụng phổ biến khi cần kết cấu có độ cứng tương đối cao và thuận tiện cho việc hàn tổ hợp. Quy trình có thể gồm: Cắt thép hộp → Chuẩn bị đầu nối → Gá khung → Hàn đính → Kiểm tra đường chéo → Hàn hoàn thiện → Kiểm tra biến dạng → Xử lý bề mặt. Trong bước gá, cần kiểm soát độ vuông và đường chéo trước khi hàn hoàn thiện. Nếu sai lệch được phát hiện sau khi toàn bộ đường hàn đã hoàn thành, việc hiệu chỉnh thường phức tạp hơn.
Khung máy từ thép tấm cắt laser và chấn CNC
Đối với các máy cần thiết kế gọn hoặc có nhiều chi tiết dạng tấm, khung có thể được chế tạo bằng thép tấm. Quy trình thường gồm: Triển khai bản vẽ tấm → Cắt laser → Chấn CNC → Tổ hợp → Hàn → Mài hoàn thiện. Cắt laser giúp tạo hình biên dạng, lỗ hoặc khe ngay từ giai đoạn phôi, trong khi chấn CNC tạo các góc và tiết diện theo bản vẽ. Điều quan trọng là bản vẽ triển khai phải tính đến chiều dày vật liệu, vị trí đường chấn và trình tự lắp ráp.
Hàn khung máy cần kiểm soát biến dạng
Khung máy thường có nhiều thanh thép hoặc tấm mỏng liên kết với nhau. Nếu hàn liên tục ở một phía hoặc đưa nhiệt vào không cân đối, cấu kiện có thể bị kéo lệch. Phương án sản xuất thường cần tính đến:
- Thứ tự đường hàn.
- Hàn đối xứng khi phù hợp.
- Đồ gá giữ khung.
- Vị trí hàn đính.
- Kiểm tra đường chéo giữa các giai đoạn.
Thiết kế liên kết và mức độ gá giữ đều là những yếu tố ảnh hưởng đến biến dạng do hàn.
Hoàn thiện bề mặt khung máy
Sau khi kết cấu đạt kích thước, khung máy có thể được xử lý bề mặt theo môi trường sử dụng. Các phương án thường gặp gồm:
- Sơn bảo vệ.
- Sơn hoàn thiện màu.
- Sơn tĩnh điện đối với chi tiết phù hợp.
- Mạ hoặc xử lý bề mặt theo bản vẽ.
- Đánh bóng đối với một số kết cấu inox.
Việc chọn hệ phủ cần dựa trên vật liệu nền, môi trường sử dụng và specification của sản phẩm.
Khi nào nên tách riêng bệ máy và khung máy?
Trong một số thiết kế, bệ và khung được hàn thành một cụm duy nhất. Tuy nhiên, với những hệ thống lớn hoặc yêu cầu độ chính xác cao, tách riêng hai cụm có thể giúp quá trình chế tạo và lắp đặt linh hoạt hơn.
Nên tách riêng khi bệ máy cần độ chính xác cao
Nếu bệ chứa các mặt lắp động cơ, ray trượt, hộp số hoặc cụm truyền động cần gia công chính xác, việc tách bệ khỏi khung bao che có thể thuận lợi hơn cho quá trình phay mặt và đo kiểm. Khung ngoài sau đó được lắp vào các vị trí đã định sẵn. Cách bố trí này giúp hạn chế việc kết cấu bao che ảnh hưởng đến thao tác gia công mặt chuẩn.
Nên tách riêng khi cần tháo lắp và bảo trì
Máy công nghiệp thường phải bảo dưỡng động cơ, bộ truyền, cảm biến và các cụm chuyển động. Nếu khung và bệ được thiết kế thành các module hợp lý, kỹ thuật viên có thể tháo phần bao che mà không cần di chuyển toàn bộ bệ máy. Điều này đặc biệt hữu ích với các dây chuyền cần bảo trì thường xuyên.
Nên tách riêng khi kích thước vận chuyển bị giới hạn
Khung máy kích thước lớn có thể gặp khó khăn khi:
- Vận chuyển bằng xe.
- Đi qua cửa nhà xưởng.
- Đưa vào thang hàng.
- Di chuyển trong khu vực sản xuất hiện hữu.
Thiết kế module giúp chia kết cấu thành nhiều cụm nhỏ để vận chuyển rồi lắp ráp tại vị trí sử dụng.
Khi nào có thể làm bệ và khung thành một cụm?
Bệ và khung có thể tích hợp khi thiết bị nhỏ, kết cấu đơn giản, không có yêu cầu đặc biệt về tháo lắp và phương án gia công vẫn bảo đảm tiếp cận được các mặt chuẩn. Lựa chọn cuối cùng nên dựa trên: Độ chính xác cần thiết + tải trọng + kích thước máy + khả năng vận chuyển + phương án bảo trì + chi phí sản xuất. Không nên mặc định thiết kế tách rời luôn tốt hơn thiết kế nguyên khối hoặc ngược lại.
Quy trình gia công đồ gá, bệ máy và khung máy theo bản vẽ
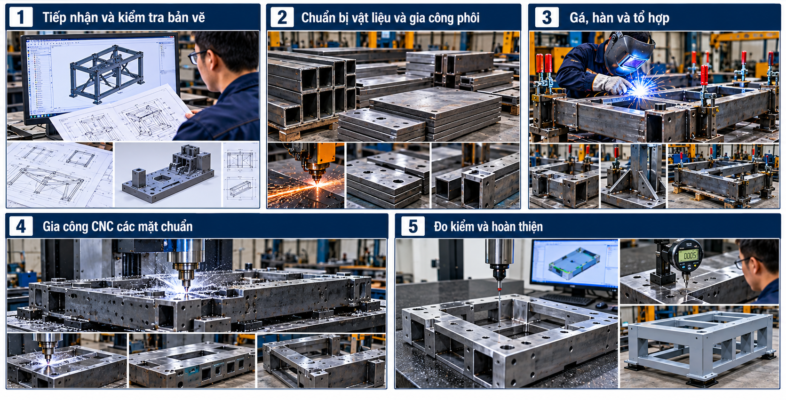
Để kiểm soát đồng thời độ chính xác và tiến độ, quy trình sản xuất nên được xác lập ngay từ khi tiếp nhận hồ sơ.
Bước 1 – Tiếp nhận và kiểm tra bản vẽ
Kiểm tra vật liệu, kích thước, dung sai, vị trí chuẩn, mối hàn, yêu cầu nhiệt luyện và xử lý bề mặt. Đối với Jig & Fixture, cần xác định rõ chuẩn định vị và các kích thước chức năng. Đối với bệ hoặc khung máy, cần rà soát thêm điểm lắp thiết bị, mặt chuẩn và các vị trí neo.
Bước 2 – Chuẩn bị vật liệu và gia công phôi
Vật liệu được cắt theo kích thước. Tùy sản phẩm có thể sử dụng cắt laser, cưa, phay, tiện, khoan, chấn CNC hoặc các công nghệ khác.
Bước 3 – Gá, hàn và tổ hợp
Các cụm hàn được định vị theo bản vẽ. Trước khi hàn hoàn thiện cần kiểm tra kích thước tổng, đường chéo và các vị trí quan trọng.
Bước 4 – Gia công CNC các mặt chuẩn
Sau khi kết cấu đã được xử lý theo quy trình phù hợp, các bề mặt cần độ chính xác được phay, khoan hoặc hoàn thiện bằng công nghệ cơ khí tương ứng. Đây là bước đặc biệt quan trọng đối với bệ máy và đồ gá.
Bước 5 – Đo kiểm và hoàn thiện
Sản phẩm được kiểm tra dựa trên bản vẽ trước khi sơn, mạ hoặc bàn giao. Quy trình tổng quát: Bản vẽ → Phân tích kỹ thuật → Chuẩn bị vật liệu → Gia công phôi → Gá/hàn → Gia công mặt chuẩn → Đo kiểm → Hoàn thiện → Bàn giao.
Xem thêm: Gia Công Cơ Khí Theo Bản Vẽ để tham khảo quy trình CNC và gia công chi tiết theo hồ sơ kỹ thuật.
Câu hỏi thường gặp về gia công đồ gá, bệ máy & khung máy
Gia công đồ gá cơ khí là quá trình chế tạo Jig & Fixture dùng để định vị, kẹp giữ hoặc hỗ trợ sản phẩm trong các công đoạn gia công, hàn, lắp ráp và kiểm tra.
Đồ gá thường được sản xuất theo bản vẽ riêng cho từng chi tiết hoặc dây chuyền.
Không. SKD11 phù hợp với một số bộ phận cần độ cứng và khả năng chịu mài mòn cao, nhưng phần đế hoặc kết cấu chính có thể sử dụng vật liệu khác. Vật liệu phải được lựa chọn theo chức năng thực tế của từng chi tiết.
Nếu mặt bệ là bề mặt lắp thiết bị có yêu cầu độ phẳng hoặc vị trí chính xác thì có thể cần gia công tinh sau quá trình hàn và ổn định kết cấu. Mức độ gia công phải dựa trên bản vẽ.
Khả năng gia công phụ thuộc vào kích thước bàn máy, hành trình thiết bị, tải trọng cho phép và phương án gá đặt của xưởng. Vì vậy, cần kiểm tra bản vẽ và kích thước thực tế trước khi xác nhận khả năng sản xuất.
Thép hộp phù hợp với nhiều loại khung cần kết cấu đơn giản và cứng vững. Thép tấm cắt laser – chấn CNC phù hợp khi cần tạo hình theo thiết kế hoặc tích hợp nhiều vị trí lắp đặt. Một khung máy cũng có thể kết hợp cả hai giải pháp.
Có thể khảo sát sản phẩm mẫu và xây dựng dữ liệu phục vụ chế tạo. Tuy nhiên, với đồ gá cần độ chính xác cao, nên có bản vẽ thể hiện rõ chuẩn, dung sai và vị trí chức năng để có cơ sở sản xuất và nghiệm thu.
Nên cung cấp: Bản vẽ 2D/3D + vật liệu + số lượng + dung sai + yêu cầu nhiệt luyện + xử lý bề mặt + thời gian cần hàng. Với bệ hoặc khung máy, cần bổ sung thông tin về phạm vi cung cấp và yêu cầu lắp ráp nếu có.
Nhận gia công đồ gá cơ khí, bệ máy & khung máy theo yêu cầu
Dịch vụ gia công đồ gá cơ khí phù hợp với nhà máy, doanh nghiệp chế tạo máy, đơn vị tự động hóa và các dây chuyền cần Jig & Fixture theo thiết kế riêng.
Tùy bản vẽ, sản phẩm có thể kết hợp nhiều công đoạn từ tiện – phay CNC, cắt laser, chấn tấm, hàn khung đến nhiệt luyện và gia công mặt chuẩn.
Đối với gia công bệ máy, các yếu tố cần ưu tiên là độ cứng vững, mặt chuẩn và vị trí lắp thiết bị. Đối với gia công khung máy, cần kiểm soát hình học, biến dạng hàn, khả năng lắp ráp và phương án hoàn thiện bề mặt.
Khách hàng nên gửi bản vẽ kỹ thuật để xác định chính xác vật liệu, quy trình gia công và phạm vi đo kiểm trước khi sản xuất.
Gửi bản vẽ → Kiểm tra kỹ thuật → Tư vấn vật liệu & công nghệ → Báo giá → Gia công → Đo kiểm → Bàn giao.
Liên hệ để nhận tư vấn 24/7 và báo giá theo bản vẽ thực tế.
